
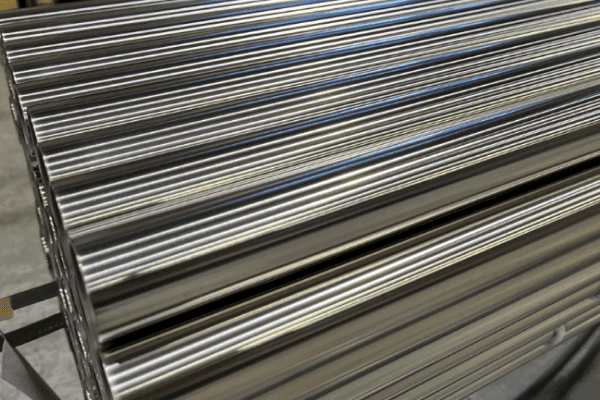
ステンレス材(SUS材)には、フラットバー、H鋼、丸棒、パイプなどさまざまな形状があり、食品プラントや石油精製・石油化学、電力、建材などの分野で広く使われています。
今回はその中から、AP管・BA管・EP管と呼ばれるステンレス鋼管の違いと製造工程、研磨における課題、そして鋼管メーカーでの課題解決事例をご紹介します。
ステンレス鋼管の種類(AP管・BA管・EP管)
ステンレス鋼管にはさまざまな種類がありますが、ここでは内面処理の違いによって用途やクリーン度が異なる、代表的な3種類をご紹介します。
AP管は一般酸洗管とも呼ばれ、内面の平滑度は粗いものの製造コストを抑えられます。BA管は光輝熱処理によって酸化付着物の発生を防ぎ、内面の平滑度を高めた管です。EP管は内面を電解研磨してさらに高平滑に仕上げた管で、高クリーンパイプとして知られています。内面が平滑でクリーン度が高いほど、製造コストも高くなります。
BA管の製造工程
BA管は、非常に多くの工程を経て製品になります。中でも、表面のヘアライン研磨とその検査が品質を左右する重要な工程です。
通常、ステンレス管は「焼きなまし(焼鈍)」で製造されます。この場合、金属表面に酸化付着物ができるため、酸洗工程で除去します。その結果、内面の平滑度が下がったり表面が荒れて白みを帯びたりします。
一方、BA管は光輝炉で光輝熱処理を行うため酸化付着物ができず、内面の平滑度を高めながら、焼鈍前とほぼ同じ金属表面が得られます。酸洗工程が不要になり、工程の短縮にもつながります。
ヘアライン研磨の工程と検査
研磨工程では、センターレス研磨機を使ってステンレス管の外周にヘアラインを入れていきます。A社での研磨条件は次のとおりです。
そして最も重要なのが、研磨後のヘアライン検査です。蛍光灯を数十本並べた明るい部屋(通称「チェック室」)で、作業者が目視で確認します。合格の基準は、蛍光灯の光の下で白光りでも黒光りでもない光沢であることです。
鋼管メーカーA社の研磨トラブル解決事例
SUS管の研磨では、従来のホイールでは耐久力・研磨力に問題があり、交換頻度が高く段取り替えが頻発して、生産性が上がりませんでした。ここでは、鋼管メーカーA社の事例をご紹介します。
課題1:研磨力・耐久力の不足
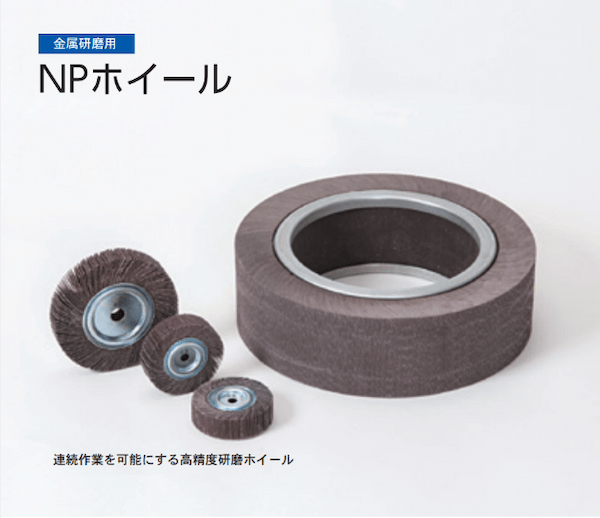
A社では以前、他社製のホイールを使用していましたが、グルー基材のため耐久力に乏しく、研磨力も低いという問題がありました。交換頻度が高く作業効率も悪かったことから、レジン基材でのテストを行うことになりました。しかし、ステンレス管の外径が小さいため、WRAXやDRAXなどではなじみが悪く、表面を叩いてしまう現象が起きました。
解決策:PRWJ基材のNPホイールを提案
マイポックスのPRWJ基材は、主に木工やアルミなどの軽金属の粗研磨・仕上げ研磨に使われるベルト向けの基材です。レジン基材でありながらなじみがよく、薄くしなやかなのが特長です。
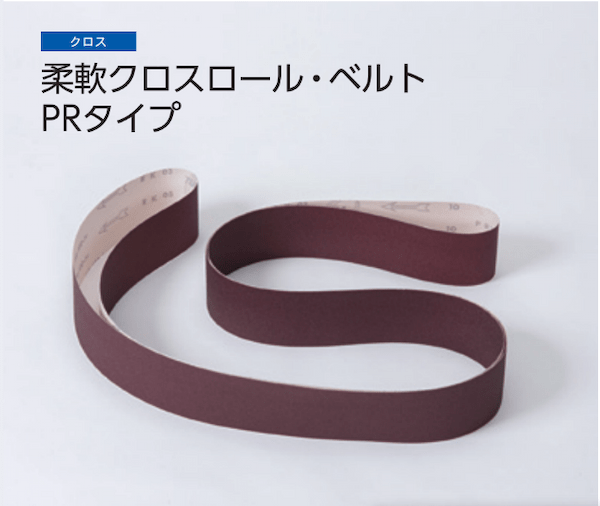
PRWJ基材を使うことで、ワークを叩く現象の軽減が期待できました。ただし、なじみはよいもののグルー基材に比べるとやや硬いため、さらに柔軟性を出すスペーサー加工を施し、小径管にもよくなじむようにしました。
この結果を受けて、他社製に代わって本製品が採用されました。
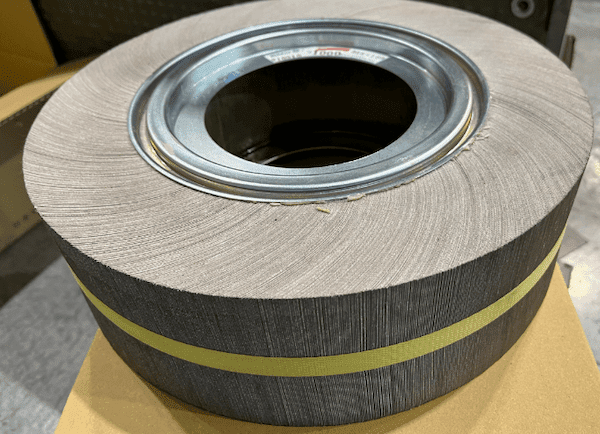
課題2:研磨スピードの向上(今後の課題)
A社では、送り速度29m/minでの研磨を目標としていました。しかし高速になると研磨ムラやスクラッチ傷が頻繁に起こり、現場オペレーターの悩みの種になっていました。
さまざまな基材で研磨テストを行いましたが、研磨ムラやスクラッチ傷、ビビり(加工中に断続的に発生する振動)が発生し、本記事の初回公開時点(2023年)では目標は未達となっていました。柔軟性があり研磨力の高い基材の開発が必要と考えられ、継続して課題解決に取り組んでいます。
まとめ
これまでステンレス材やパイプ関連の製造では、「品質重視」が大前提でした。しかし近年は海外製品との競争が激しくなり、仕上げ面への要求も非常に厳しくなっています。高品質に加え、コストダウンや生産量アップなど、ユーザーのニーズに応えることが最重要課題です。
ステンレス素管の生産能力には限りがあるため、研磨工程でいかに生産量を上げ、高品質に仕上げられるかが、コストダウンにも直結します。そのため、研磨力が高く、きれいなヘアラインが入るNPホイールへの要望が高まっています。
マイポックスでは、鋼管メーカーのオペレーターと綿密に打ち合わせを重ね、現場テストを行っています。ラインスピードの向上に耐えられ、高耐久・低コストで品質の安定したNPホイールの開発と安定供給に取り組み、今後も市場への新製品投入に力を入れてまいります。