
金属加工で一般的なフライス加工と、研磨紙などによる研磨仕上げでは、仕上がる表面の状態が大きく異なります。本記事では、それぞれの加工方法の特徴と、表面粗さを表すパラメータ(Ra・Rz・Rpk/Rvk・RSmなど)を解説したうえで、同じRa1.1μmに仕上げた試験片の表面を実際に比較します。
フライス加工とは
フライス盤加工の特徴
金属加工でごく一般的な加工に、フライス盤加工があります。フライス加工は、加工材を固定し、回転する工具で材料を切削して形状をつくる加工です。そのため、材料をしっかり固定できることが前提になります。
磁石チャックであれば材料を磁力で固定できること(非磁性材料や小さすぎるものは加工できない)、通常のチャックでもある程度の厚みがあり、つかめて加工中に変形しないことが前提です。加工材が大きくなるとチャックも大きくなるため、大型のフライス加工では設備投資のイニシャルコストがより必要になります。また近年は、NC工作機械による自動化・省力化が一般的になっています。
フライス加工の主な種類
研磨加工とは
研磨加工には、ハンドツールから専用の研磨装置まで、さまざまな形態があります。ハンドツールであれば数万円程度の投資でさまざまな加工が可能で、ワークのサイズや形状・性質もほぼ選びません。ただし形状加工には不向きで、ハンドツールの場合は形状の制御が作業者の腕に左右されます。専用の研磨装置でもやはり形状加工には不向きで、主に表面の加工や表面状態の改善で力を発揮します。
研磨加工の主な種類
サンダー研磨
マジックテープ加工を施した研磨紙や研磨フィルムを、サンダー(雷のThunderではなく、砂のSandの方です)に付けて研磨します。市場では、ダブルアクション・シングルアクション・ランダムサンダーの3種類が一般的です。
ダブルアクションサンダーは、内蔵されているオービットダイヤによって差が出ます。オービットが大きいと研磨性が上がり、小さいと表面状態がよくなります。同じ回転数でも、オービットが大きいほど動作距離(振幅)が大きくなるためです(同じポンプでも、東日本の50Hzと西日本の60Hzでは流量が違うのと同じですね)。
ベルト研磨
ベルト研磨は、ベルトサイズによってワイドベルト、ナローベルト、小物ベルトの3種類に大別されます。ワイドベルトは主に大面積の平面研磨に使用されます。ナローベルトは用途がさまざまで、基材の柔軟性によって向き不向きがあります。一般的な鉄鋼材料の重研削ではしっかりしたXウェイト基材が、軽金属や小物の曲面加工などでは柔軟なJウェイト基材が一般的です。なお、ベルト研磨は研磨加工の中で最も研磨性能(=加工能率)が高い方法です。
平面研削盤加工・両頭グラインダー加工
平面研削盤では、丸いロールを使用して研磨加工を行います。たとえば、研磨布をフラップ状に並べて金具で押さえたフラップホイール(マイポックスのNPホイール)や、不織布を成形加工した不織布ホイール(NLなど)です。ロール状の製品を回転させて素材を削るので、前述の平フライスに近い加工になります。ただし、平フライスのミルが剛体に近く荒加工向きなのに対し、これらの研磨製品はどれも柔軟なため、仕上げ前などの作業に向いています。
ディスクグラインダー加工
ディスクグラインダーで使用される研磨材は、金属ブラシ・研磨ディスク・ダイヤモンドカッター(これは研削ですが…)などが一般的です。ハンディツールの中で最も研削力があり、回転数も高いため、安全性が最も重要とされます。マイポックスの研磨ディスクは、主に船舶の製造中に発生する溶接ビードなどを削り取る、豪快な粗加工工程に使用されています。研磨紙では比較的細かい粒度で評価をいただいているマイポックスですが、ディスクグラインダー用途の研磨ディスクでは、14番など砂粒サイズの研磨材を使用しています。
表面粗さを表すパラメータ
三角記号
▽の数で表面の粗さを規定する記号で、1952年のJIS規格で制定されました。感覚的にわかりやすいため、表面状態がそれほど精密でなくてよい場合などに、今でも図面で使われることが多い表記です。
Ra(算術平均粗さ)
表面の凹凸をすべて凸とみなして単純平均した数値で、現在最も使用頻度が高いパラメータです。筆者の感覚では、PCB(プリント基板)関連では下表のようなイメージになります。
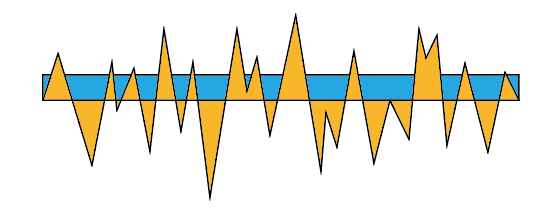
表面の凹凸をすべて凸とみなして単純平均した数値
Rz(最大高さ粗さ、旧Ry)
現在はRaの使用頻度が最も高いですが、2001年のJIS改正以前は、Rz(旧Ry)を最も重視されるお客さまが多かったように記憶しています。最大高さ粗さといい、評価する範囲内の最も高い山と最も深い谷の和を表します。深いスジ(スクラッチ傷)があると製品欠陥につながったり、後工程でスクラッチを磨いて消すのが難しくなったりするため、現在でも重要なパラメータです。
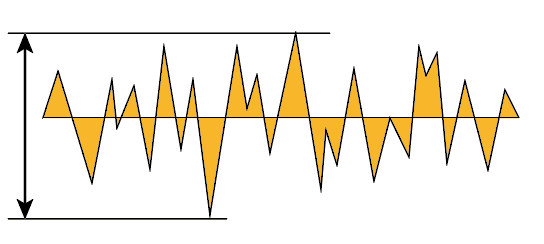
評価する範囲内の最も高い山と最も深い谷の和
Rpk・Rvk(突出山部高さ・突出谷部深さ)
筆者が特に興味深く見ているパラメータです。Rpkは突出山部高さ、Rvkは突出谷部深さといいます。エンジンシリンダーなどの摺動材料では、Rpkは初期摩耗(慣らしが早く終わるかどうか)、Rvkは油切れ耐性に効果があると伺っています。Rvkは前述のスクラッチの全体量にもつながるため、用途によっては注視すべきパラメータです。
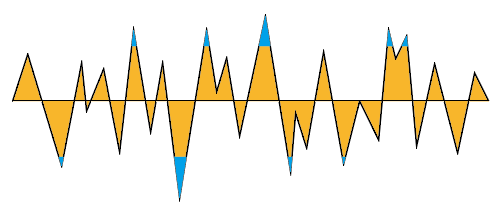
突出山部の高さ(Rpk)と突出谷部の深さ(Rvk)
RSm(粗さ曲線要素の平均長さ)
研磨加工後には、必ず山と谷がセットで発生します。この山と谷のセットの長さの平均がRSmです。値が小さいほど、細かく研磨されているとみなせます。
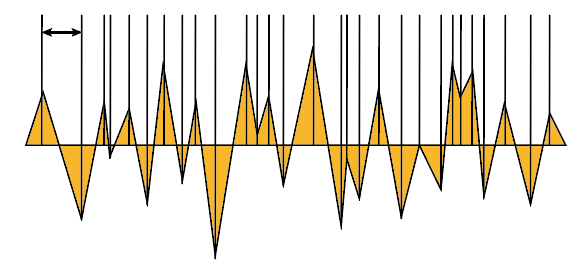
山と谷のセットの長さの平均
フライス加工と研磨加工の表面状態の比較
実際のフライス加工と研磨加工の表面を確認していきましょう。いずれも、標準試験片でRa1.1μmに仕上げたものの50倍の顕微鏡写真と粗さ曲線です。
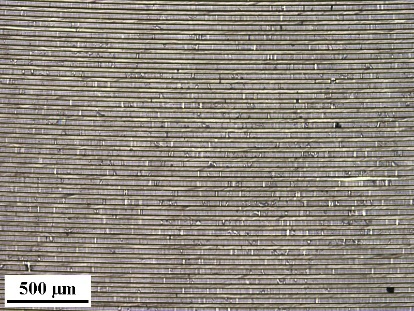
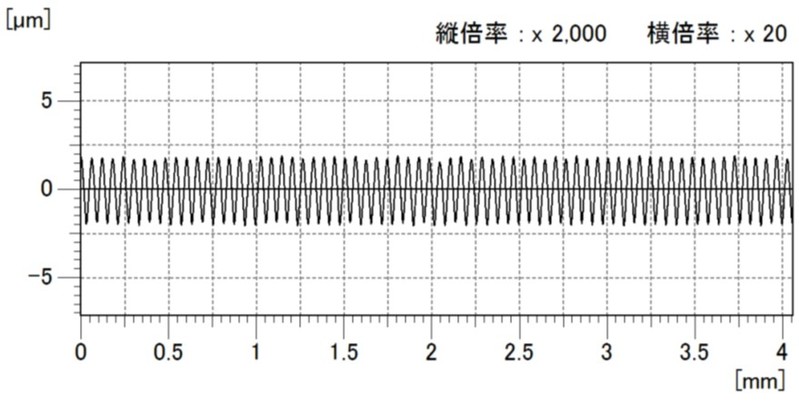
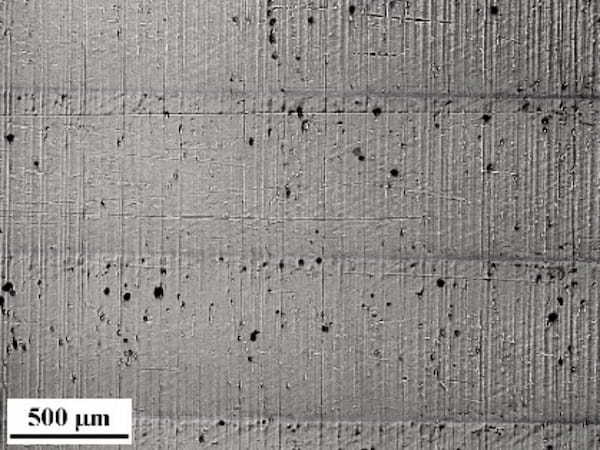
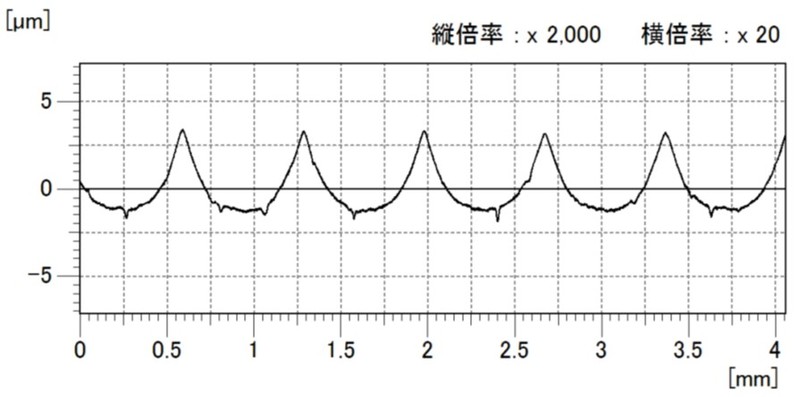
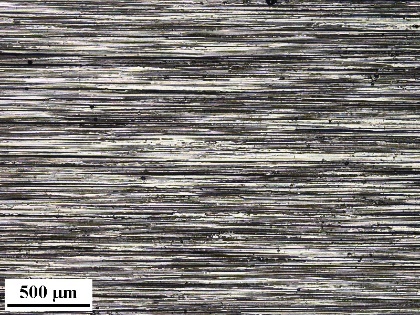
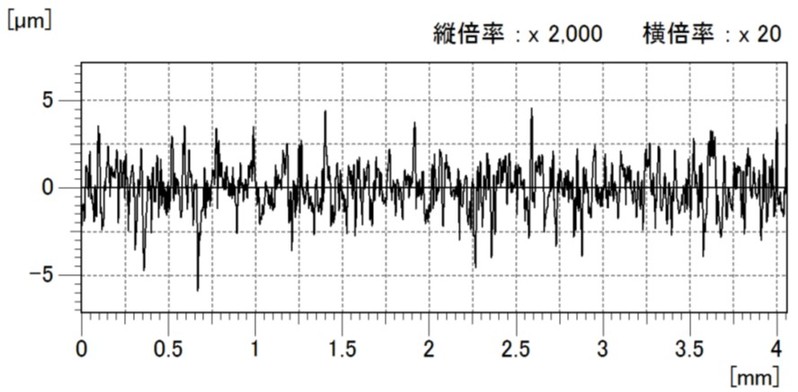
どれもRa1.1μmの状態ですが、見た目も表面プロファイルも大きく異なることがわかります。各加工のパラメータは次のとおりです。
いずれの加工方法も、加工して終わりではなく、この後に仕上げ加工や塗装・加飾などの工程に進むと考えられます。その際は、次工程に合わせた加工方法を検討いただくのが最善と考えます。
まとめ
同じRaの値でも、フライス加工と研磨加工では、表面の山と谷の形や間隔が大きく異なります。本記事では、加工方法と各パラメータの概要をご説明しました。ご自身の加工方法と、後工程で重視されるパラメータを理解することが、お客さまの顧客満足度の向上につながれば幸いです。
表面粗さの改善や、後工程に合わせた研磨方法の選定でお困りの際は、お気軽にご相談ください。
記事No,74