
アルミホイールの研磨仕上げにはさまざまな種類があります。その中でも、特に高級車向けに採用される鏡面仕上げは、バフ工程に多くの時間とコストがかかるのが課題です。
本記事では、アルミホイールの構造を整理したうえで、鏡面仕上げの作業効率をアップした研磨工程を、マイポックスの実際の営業活動の取り組みを通じてご紹介します。
自動車向けアルミホイールの構造
鏡面仕上げ研磨のご紹介の前に、アルミホイールの製造方法と組立方法を整理します。
製造方法:鋳造と鍛造
アルミホイールの製造方法は、大きく分けて鋳造と鍛造の2通りがあります。
組立方法:1ピース・2ピース・3ピース構造
・飾りがつけにくく、製造が難しい
・破損が大きい場合は修理できない
・ピアスボルトがデザインの一部となり、豪華感が出る
・各部品の互換性が最も高く修理も可能
・重量は増える
従来の鏡面仕上げ工程とその課題
ここからは、鏡面仕上げにおける具体的な課題と、それをどのように解決したのかを、実際の営業活動の取り組みを通じてご紹介します。
一般的な鏡面仕上げまでの工程
溶接部の凹凸修正をはじめ、鋳造・鍛造の下地、ショットブラストの下地、塗装の下地、バリの下地といった下地を、一般的には次の工程で鏡面バフ仕上げまで持っていきます。
バフ工程に時間とコストがかかる理由
従来の工程では、バフ仕上げにかなりの時間、コスト、労力が費やされます。ひと口にバフ仕上げといっても、サイザルバフ→綿バフ→仕上げバフのように、研磨力の異なるバフを各固形研磨剤と組み合わせ、順を追って仕上げていくためです。
研磨布紙メーカーの立場から考えると、固定砥粒研磨材であるペーパーでできる限り細かい番手まで仕上げておけば、後工程のバフ仕上げの時間を短縮でき、作業効率アップに貢献できると考えました。
フィルムマジックタックによる課題解決
こうした状況の中、マイポックスの新製品として「フィルムマジックタック」が発売されました。作業性のよい固定砥粒のペーパーで、できる限り細かい番手まで仕上げたいものの、目詰まりや作業性の問題から遊離砥粒での研磨に移行せざるを得なかった作業に、新たな選択肢を提供する製品です。
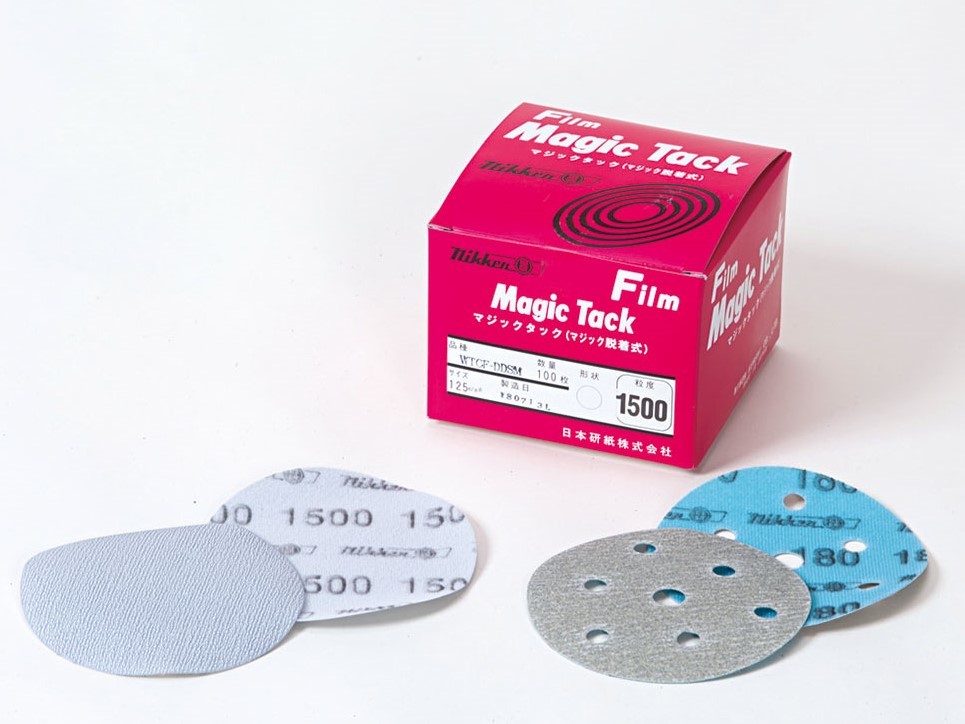
作業効率をアップした研磨工程(ディスク平面部の例)
フィルムマジックタックを採用して作業効率をアップさせた研磨工程を、アルミホイールのディスク平面部の研磨を例にご紹介します。いずれも125φのダブルアクションサンダーで作業します。
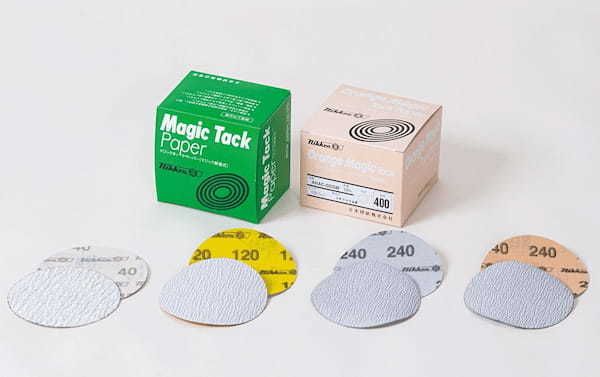
ペーパーでの最終仕上げを従来の#400〜#600から#800〜#1000まで高番手化したことで、ユーザーから次のような評価をいただきました。
まとめ
バフ研磨にかかるコスト(材料費・材料管理費・作業時間)の低減と作業効率アップのため、固定砥粒研磨材である研磨布紙の高番手化へのニーズは高まっています。本件でも、フィルムマジックタックの採用によってペーパーで#800〜#1000まで仕上げたことで、従来対比でバフ作業時間30%軽減、コスト20%軽減という評価をユーザーからいただきました。
マイポックスでは、この経験を活かしてさらに応用を利かせ、今後もお客さまに喜んでいただける提案を目指してまいります。アルミホイールをはじめとした鏡面仕上げの効率化でお困りの際は、お気軽にご相談ください。
記事No,59