
「図面に書かれた面粗度の記号の意味が分からない」「RaとRzは何が違うのか」「昔の図面の▽▽▽を今の表記に直したい」――。こうした疑問をお持ちの設計・品質保証・製造現場の方に向けて、研磨材メーカーのマイポックスが表面粗さ(面粗度)の基礎をわかりやすく解説します。
目次
表面粗さ(面粗度)とは?表面の状態を数値で表す指標
「ボーリングの玉くらいツルツルな感じ」「岩肌みたいにごつごつしている感じ」――。
こうした表現でも何となくの雰囲気は伝わりますが、正確にどのくらいの表面状態なのかは分かりません。出来たてのボーリング玉と使い込んだ個人持ちのボーリング玉では滑り感も違うでしょうし、岩肌にしても火山岩のようなデコボコなのか、長年鍾乳洞で石灰が堆積したヌルリとした感触なのか、石切り場で発破をかけたような状態なのか判然としません。
こうした表面の状態を、誰にでも同じように伝わるよう数値で規格化したものが表面粗さ(面粗度)です。表面の状態を数値化することで、ザラザラ・ツルツルの度合いを設計者・加工者・検査者の間で誤解なく共有できます。表面粗さはJIS B0601やISO 25178で規格化されています。
表面性状のパラメータは、大きく次の3種類に分けられます。
| 種類 | 評価する対象 | 代表的なパラメータ |
|---|---|---|
| R(線粗さパラメータ) | 測定線に沿った凹凸(二次元) | Ra、Rz、RSm |
| S(面粗さパラメータ) | 測定面全体の凹凸(三次元) | Sa、Sz |
| W(うねりパラメータ) | 粗さより周期の長い、ゆるやかな起伏 | Wca、Wcm |
本記事では、このうち使用頻度の高いRとSを中心に解説します。
線粗さ「R」と面粗さ「S」の違いと使い分け
RとSの違いは、線で評価するか、面で評価するかです。
- R(線粗さ):測定長さ×深さ方向の二次元で評価
- S(面粗さ):縦×横×深さ方向の三次元で評価
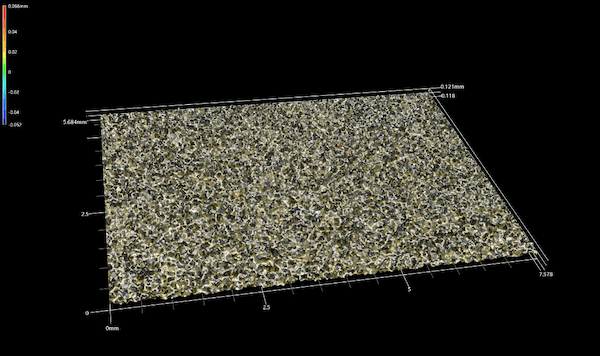
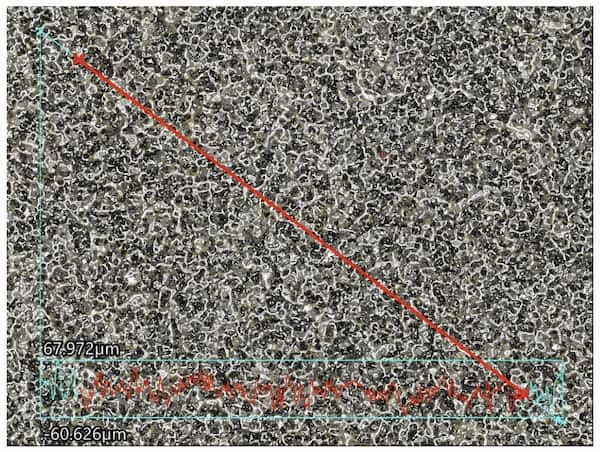
研磨後のワーク評価には「R(線粗さ)」が適している
研磨業界では一般的にR、つまり線粗さを使用します。上の画像のように三次元的にデコボコしたものの測定にはあまり向いていませんが、研磨後のワーク表面は基本的に二次元的な形状をしています。実際に研磨したワークの状態を見てみましょう。
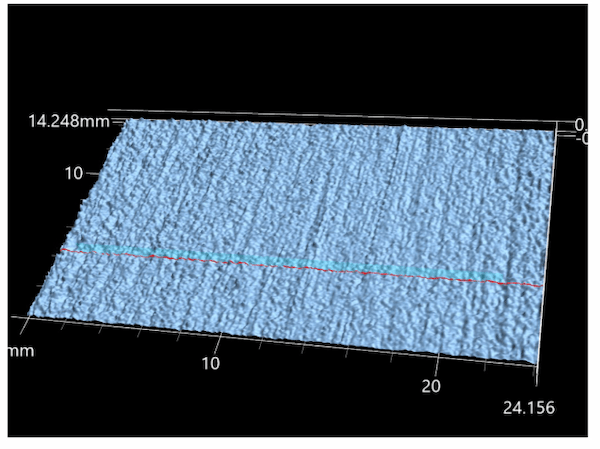
工業的な加工では、特に二次元性が強くなります。研磨作業は一般的に回転体の円周部分やベルト研磨材を回転させて行うため、研磨スジの直線性が強くなるからです。そのため、研磨スジに対して同じ方向で測定すれば、どこを測ってもおおむね同じ形状になります。
つまり、研磨後の表面粗さは三次元で測定する必要性が低く、線粗さを測定すれば十分ということです。
研磨材・ツールの評価には「S(面粗さ)」が有効
次に三次元側、つまり「S」についてです。先ほどの弊社研磨フィルム(WTCC-S)を例に見ていきましょう。
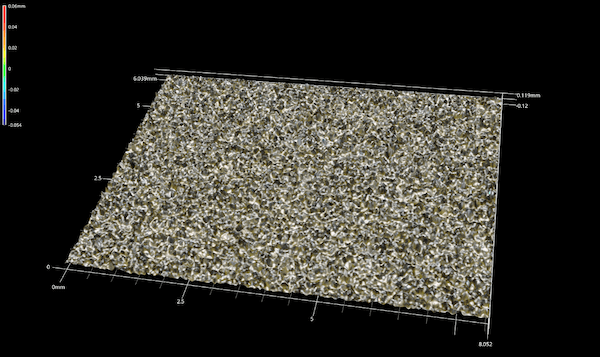
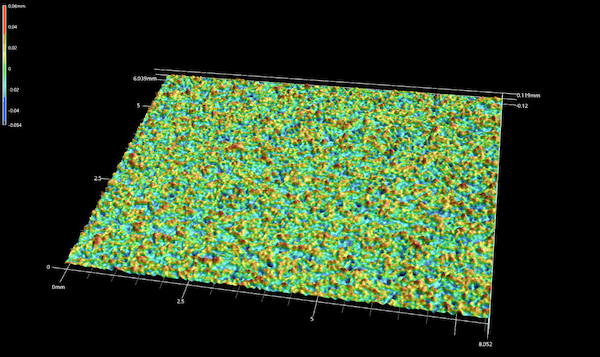
製品をつくるための「道具」の評価には、三次元評価が非常に有効です。道具にNG点があると、その道具を使って加工したお客様の加工品すべてに影響が及ぶためです。
このため、加工用の道具・ツールの品質管理では三次元評価が特に有用です。マイポックス北杜工場でも、Saなどの三次元パラメータによる製品管理を行っています。
| R(線粗さ) | S(面粗さ) | |
|---|---|---|
| どういうものか? | 2次元の評価データ (測定長さ×デコボコの深さ) |
3次元の評価データ (縦×横×デコボコの深さ) |
| 向いている用途 | 研磨後のワーク評価 | 研磨するためのツール評価 素材自体の評価 |
| 測定のしやすさ | 測定に時間がかからない 安価な設備でも比較的正確 |
測定に時間がかかる 正確に広範囲を測るのは難しい |
金属の表面仕上げ記号一覧(No.2B・No.4・No.8など)
表面仕上げの表記方法はさまざまです。まずはステンレスなど金属板でよく使われるNo.表記から説明します。No.表記では『No.』を省略することも多く、『2B仕上げ』などはその代表例です。
| 名称 | 表面仕上げの状態 | 表面仕上げの方法 |
|---|---|---|
| No.1 | 銀白色で光沢がない | 熱間圧延後、焼鈍→酸洗で仕上げたもの |
| No.2D | 灰色で光沢が少ない | 冷間圧延後、焼鈍→酸洗で仕上げたもの |
| No.2B | No.2D仕上げよりなめらかで やや光沢のある仕上げ | No.2D材に鏡面に近いロールで軽く冷間圧延をしたもの |
| BA | 圧延後の表面を引き継ぐが 一般に光沢のある表面仕上げ | 冷間圧延後、光輝焼鈍(無酸化焼鈍)を行ったもの 追加で冷間圧延をすることもある |
| No.3 | 光沢のある、粗い目の仕上げ | P100~P120番のベルトで研磨したもの |
| No.4 | 光沢のある細かい目の仕上げ | P150~P180番のベルトで研磨したもの |
| #240 | 細かい目の研磨仕上げ | P240番程度のベルトで研磨したもの |
| #320 | #240より、さらに細かい目の研磨仕上げ | P320番程度のベルトで研磨したもの |
| #400 | 鏡面に近い光沢、若干のすじがある | P400番バフによって研磨仕上げしたもの |
| No.7 | 高度の反射率を持つ準鏡面仕上げ(研磨目あり) | P600番の回転バフにより研磨したもの |
| No.8 | 鏡に近い仕上げ(研磨目なし) | 最終研磨は鏡面用バフによる |
図面の表面粗さ記号の読み方
三角記号(▽)の意味
次に三角記号です。三角記号はJIS B0601の1952年版で定められた表記法で、逆三角形(▽)の数で表面のなめらかさを表します。▽1個から▽▽▽▽の4個までで規定されています。
| 表記 | 意味 |
|---|---|
| ▽ | 荒仕上げ(切断面) |
| ▽▽ | 並仕上げ(フライス面など) |
| ▽▽▽ | 上仕上げ(平面フライスなど) |
| ▽▽▽▽ | 精密仕上げ(研磨面など) |
古い図面では、この三角記号に加えて「鏡面にすること」などの注記が付いた、かなりあいまいな書き方をされていることがあります。昔の図面を現在の表記に書き直すのは意外と大変な作業です。
現在の図示記号(√)の読み方
続いて、現在一般的な表記の読み方を説明します。2002年以降は、√のような記号の横に数値と評価方法を併記するのがルールになっています。
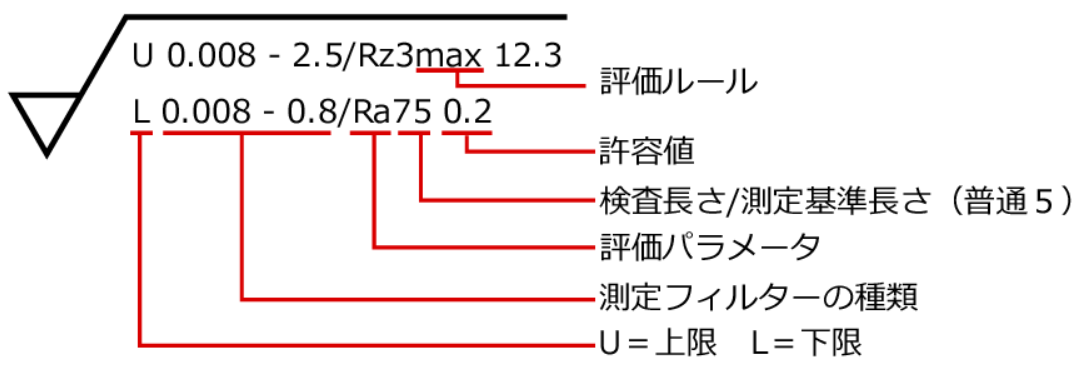
図の下部分を抜粋します。
L 0.008-0.8/Ra 75 0.2
これは、「下限値がRa0.2以上、0.8×75=60mm測定し、Ra0.2以下にならない測定点が16%以下であること、うねりフィルターは0.8、ノイズフィルターは0.008」という意味になります。0.8×75の0.8はうねりフィルターの数字を使用します。
同様に上部分は、「上限値がRz12.3以下、2.5×3=7.5mm測定し、Rzは12.3が限度でうねりフィルターは2.5、ノイズフィルターは0.008」という意味になります。
「16%ルール」と「maxルール」の違いに注意
評価ルールは一般的に「16%ルール」が適用されます。どこを測っても、範囲外のパラメータが16%以内に収まればよいというルールです。そのため、範囲外の部分がごく少量であればセーフです。
ただし、評価ルールがmax指定の場合は100%規格内でないとNGになるので注意してください。
| 16%ルール | max指定 | |
|---|---|---|
| 合格の条件 | 範囲外の測定値が16%以内 | すべての測定値が規格内 |
| 範囲外がごく少量ある場合 | セーフ | NG |
実際の図面では省略されて、「√U Ra 0.3」程度の簡単な記載になっていることが多いでしょう。
表面性状パラメータの種類と意味(Ra・Rz・RSmなど)
RaやSzなど、表面性状の代表的なパラメータについても簡単に紹介します。
| パラメータ名 | 説明 |
|---|---|
| Ra/Sa | 表面のデコボコを中心線(Saの場合は中心面)から すべて凸に置き換えた際の平均高さ |
| Rz/Sz | 表面のデコボコのうねりフィルター長さ間での最高低差 2002年まではRyという表記でした |
| Rt/Pt/St | 表面のデコボコのすべての範囲での最高低差 Ptはうねりを考慮しないので計測には注意が必要です |
| Rzjis | 表面のデコボコの上から5点と下から5点の平均値 2002年までのRz |
| RSm | 表面のデコボコの幅の平均値 |
| Rsk | 表面粗さのひずみ度。正規分布だと0に近づきます。 |
これら以外にも膨大な種類のパラメータがありますが、ワークによって注視すべきパラメータはある程度決まってきます。とはいえ、基本はRaとRzを押さえておけば大部分をカバーできます。まずはRaとRz、次いでRSmから理解するのがおすすめです。
新旧JISで変わった記号の対応表
古い図面を読むときは、記号の意味が現在と異なる場合があるので注意が必要です。
| 2002年までの表記 | 現在の表記 |
|---|---|
| ▽〜▽▽▽▽(三角記号) | √記号+パラメータ・数値 |
| Ry | Rz |
| Rz | Rzjis |
※旧図面の「Rz」は現在の「Rzjis」にあたります。同じ「Rz」でも意味が違うため、図面の年代にご注意ください。
用途・性能別に見るべき表面性状パラメータ
| 求める性能 | ワーク | 表面性状パラメータ |
|---|---|---|
| 気密性・密閉度 | バルブなど | Ra、RSm、Rpk、Rsk |
| 摩耗性・初期摩耗 | ベアリング材・摺動材 | Rp、Rpk、Rk |
| 潤滑性・油切れ耐性 | 摺動材 | Rv、Rvk |
| 光沢・外観 | すべて | Ra、RSm、Wca、Wcm |
| 接着性・はんだ性 | 塗装面・銅箔など | Ra、Rz、Rzjis |
| 肌触り | 表面材 | Rz、Rsk、Psk |
| 電気抵抗 | 接点材料 | Ra、Rpk、HSC |
まとめ|目標の面粗度に合わせた研磨材選定はマイポックスへ
表面性状パラメータの意味を知ることで、製品ごとに注視すべきパラメータが分かり、図面を見ただけでどんな設計意図なのかをある程度イメージできるようになります。
本記事のポイントをおさらいしましょう。
- 表面粗さ(面粗度)は表面の状態を数値で表す指標
- 研磨後のワーク評価にはR(線粗さ)、研磨材・ツールの評価にはS(面粗さ)が適している
- 三角記号(▽)は旧表記、現在は√記号に数値と評価方法を併記する
- 評価ルールは「16%ルール」が一般的。max指定は100%規格内が必要
- まずはRa・Rz、次いでRSmを押さえるのがおすすめ
「目標のRaが出ない」「研磨工程を見直したい」ときはご相談ください
研磨製品の選定などでお困りの際は、ぜひお気軽にご相談ください。
ご相談時に使用される分野・部材・要求される面粗度(Ra・Rzなどのパラメータと数値)をお知らせいただければ、営業・技術メンバーが最適な研磨方法やツールをご提案します。実際のツール・製品を使用した研磨テストも行っております。
記事No,88