
ステンレス研磨で困っていませんか?今回は、ステンレスの特徴や研磨の種類、そして最も多く使われる「ヘアライン研磨」の方法についてお話しします。
ヘアライン仕上げは、研磨方法によって粗い研磨目や短く連続した研磨目など、さまざまな表情をつけることができます。また、研磨材の粒度(番手)を変えることで、ヘアラインの細かさや仕上がりを変えることも可能です。こうしたヘアラインの細かさや方向、加工の順番を工夫することで、自動車関連や水栓金具業界などで採用されています。
ステンレスの研磨方法を理解すれば、現状よりも品質の高い研磨が可能になり、結果として製品品質と作業効率の向上につながります。
ステンレス研磨の基本
ステンレスとは
ステンレスは英語で「stainless steel」といいます。「stainless」は「さびない(汚れない)」という意味で、その名のとおりさびにくさが最大の特徴です。
ステンレスの組成と特徴
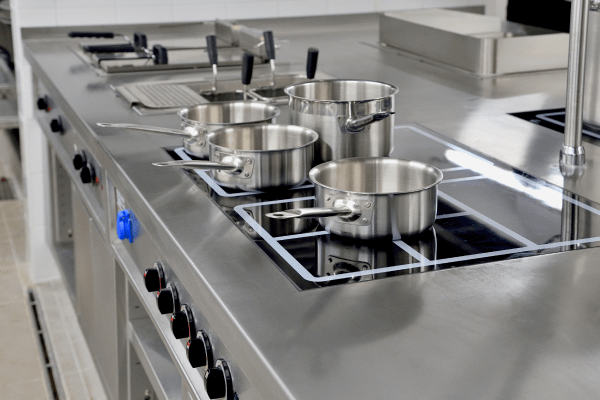
ステンレスは鉄(Fe)を主成分とし、クロム(Cr)を含むさびにくい合金です。一般的には、クロムを10.5%以上含む鋼をステンレスと呼びます。クロムが空気中の酸素と結びつき、表面にごく薄い保護膜(不動態皮膜)をつくることで、さびの発生を防いでいます。
さびにくく耐久性が高いことから、建築、自動車、厨房機器など、さまざまな業界で使用量が伸びている素材です。
ステンレス研磨が難しい理由
ステンレスは、棒材や板材など加工前の状態で工場に納品されます。製品として販売するためには、加工の過程で研磨が欠かせません。
しかし、ステンレスは研磨が難しい素材です。研磨で力を加えると、表面が硬くなる「加工硬化」という性質があるためです。そのため、削りにくい「難削材」とも呼ばれています。適切な研磨を行うことで、建築や自動車など、さまざまな分野で使用できる素材に仕上がります。
ステンレス研磨の種類
ステンレス研磨には、代表的な仕上げとして次の5種類があります。
今回は、使用量が多く、表面加工で重要度の高いヘアライン研磨について解説します。
ヘアライン研磨とは
ヘアラインとは
ヘアラインとは、一方向に研磨することで生まれる、髪の毛のように細く長い筋目のことです。

ヘアライン加工(仕上げ)の特徴
ヘアライン仕上げとは、ステンレスの表面にヘアラインをつける仕上げ方法です。光沢を抑えたつや消しの表面にすることで、光沢のあるステンレスよりも金属の質感がはっきりし、落ち着いた雰囲気や高級感を演出できます。
ヘアライン研磨の方法|3つの工程
ヘアライン研磨は、粗い番手から細かい番手へと段階的に研磨布を替えながら進めます。大きく分けると、次の3工程です。
番手は数字が大きいほど目が細かくなります。粗い番手から細かい番手へ、順番に進めていくのが基本です。
工程1:黒皮除去
黒皮とは、熱間圧延でつくられた鋼板(熱間圧延鋼板)などの表面を覆っている酸化皮膜のことです。
黒皮の上から塗装やコーティングを行うと、時間の経過とともに塗膜がはがれたり、塗膜の内部にさびが発生して表面が膨れたりします。耐久性を高めるために被膜処理をしたにもかかわらず、密着不良を起こして塗装が長持ちしない原因になります。

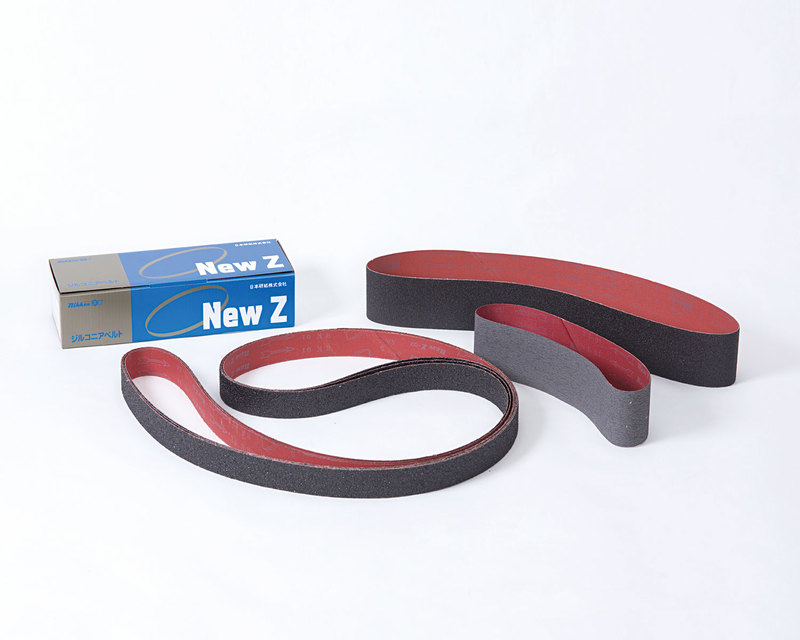
黒皮除去には、ジルコニア砥粒の研磨布を使用します。まずは目の粗い研磨布で、加工物表面の黒皮や異物を取り除きます。研磨布には粒度(番手)があり、砥粒の大きさによって数字が振られています。数字が小さいほど砥粒が大きく目が粗いため、削る量も大きくなります。
黒皮はステンレス表面にしっかり密着しているため、除去に時間がかかります。そこで、耐久性があり重研削に強いジルコニア砥粒を使うことで、黒皮をしっかり除去できます。
工程2:粗い研磨目の除去(ならし)
黒皮除去では#60・#80を使用するため、表面には粗い研磨目が残ります。そこで、黒皮除去で使用した研磨布よりも目の細かい番手を使い、研磨目をなめらかに整えます。この工程で、凹凸や異物を取り除いた表面をさらに「ならし」ていきます。
工程3:仕上げ
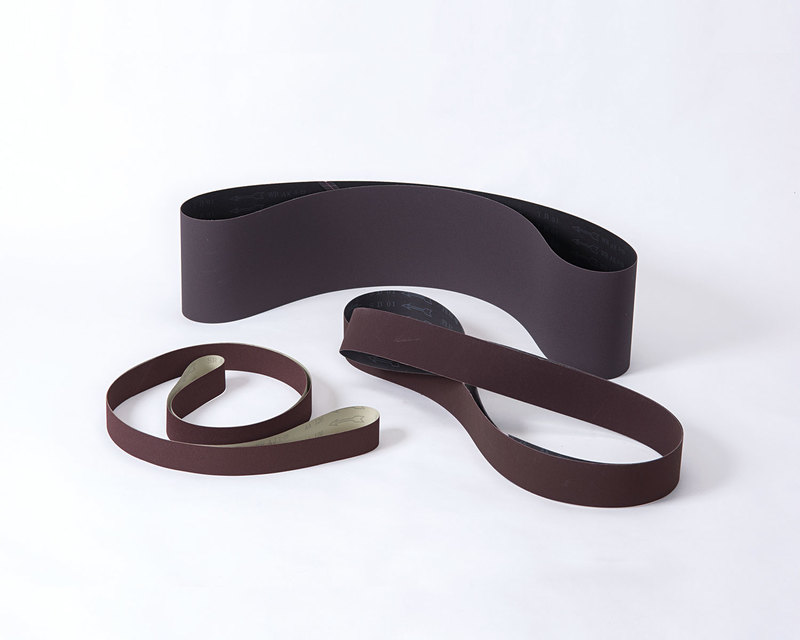
WRAX-Bで粗い研磨目(ペーパー目)を消したら、いよいよヘアライン研磨の最終工程です。研磨材の番手をさらに細かくし、黒皮除去・ならし工程で平らにした表面にヘアラインを出していきます。目の細かい研磨布を使い、ヘアラインが均一に出るように表面を整えながら磨いていきます。
また、最終的な仕上げによっては、この工程が鏡面仕上げの前処理にもなります。
まとめ
今回は、ステンレス研磨の種類と、ヘアライン研磨の工程について解説しました。
ヘアライン仕上げは身の回りでもよく見かける表面仕上げで、正しい手順を押さえれば、きれいに加工できるシンプルな加工法です。一方で、ステンレス表面に均一な筋目をつけるには、熟練の技術が求められる加工法でもあります。
また、ステンレス加工にはヘアライン加工以外にも大切な研磨工程があります。溶接によって盛り上がったビード部分や、切断した際に残ったバリを取り除く作業です。ビードやバリが残っていると、きれいなヘアラインは出せません。次回は、ステンレスのビード・バリ取りについて解説したいと思います。
用途に適した研磨材が選べずお困りの際は、ぜひマイポックスにご相談ください。