
3Dプリンターは建築・医療・自動車からDIYまで幅広く使われていますが、造形物の表面に残る「積層痕」の平滑化が大きな課題です。本記事では主流の研磨方式ともう一つの溶解(融解)方式、それぞれの特徴と専用研磨材について解説します。
この記事でわかること✓ 積層痕が発生する仕組みと問題点✓ 研磨方式・溶解(融解)方式それぞれのメリット/デメリット✓ 高品位に仕上げる専用研磨材「TuneD3」の特長
3Dプリンターの"now"
造形の自由度の高さが3Dプリンターの最大の魅力です。
✓ 一体成形で加工が完結、中空形状も特別な技術なしで造形可能✓ 中空造形により航空機・自動車部品の高強度化と軽量化を両立✓ 金型工程が不要になり、時間とコストを大幅に削減
3Dプリンター技術の現状
一見万能に見える3Dプリンターですが、造形後の「表面状態の悪さ」が大きな壁です。試作品・デザインモデルは高い表面精度が求められる一方、現状の技術では質感のコントロールが困難です。金属素材等の量産品も、造形したままでは強度不足や製品寿命の低下が懸念されるため、後加工での品質向上が一般的になっています。
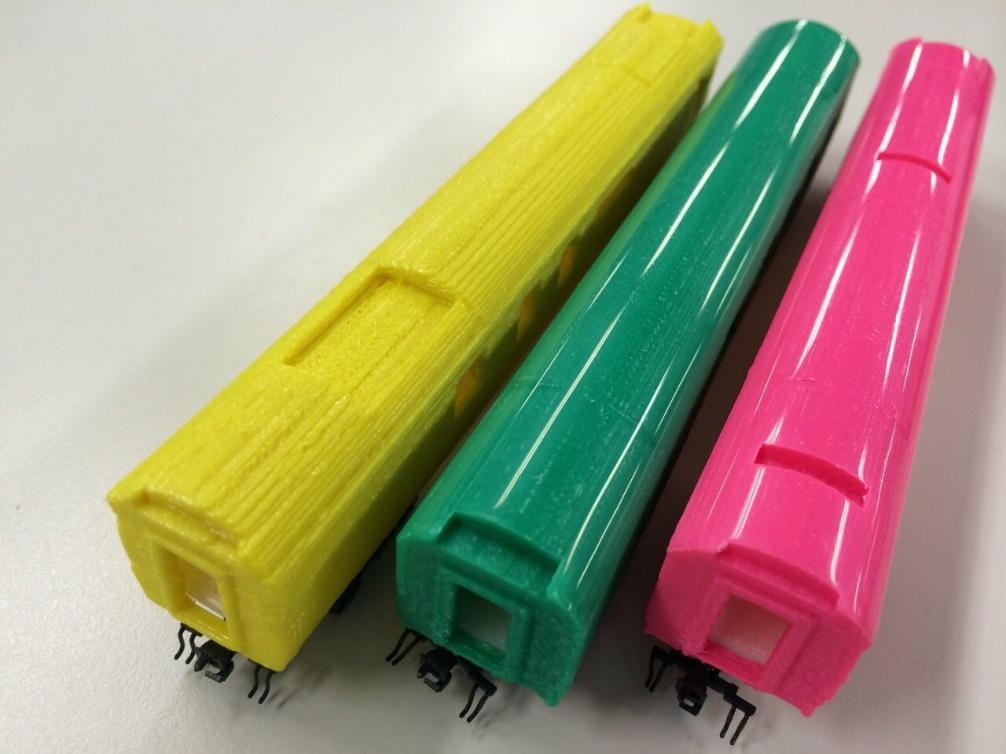
FDM方式 ABS材料 3D造形物 事例(積層痕あり、研磨加工後 比較)
積層痕とは|3Dプリント造形の問題点
どの造形方式でも、層を積み重ねる過程で段状の「積層痕」が表面に残ります。特に粉体焼結方式は、焼結時に接した粉体が転写され表面がより粗くなる傾向があります。
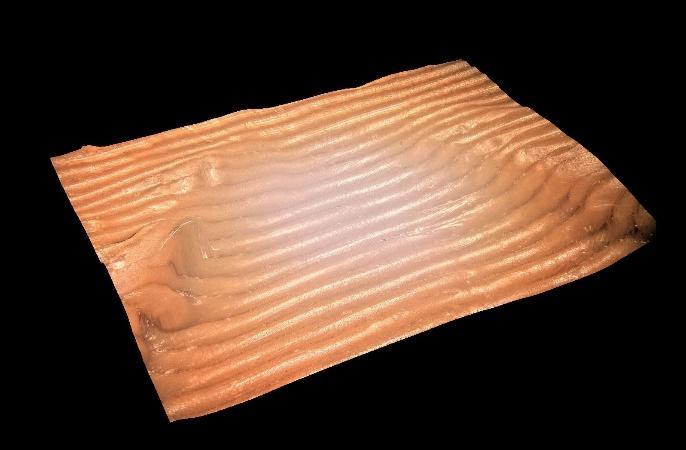
積層痕の状態(FDM方式、ABS樹脂)
積層痕の平滑化方法2選|研磨方式 vs 溶解(融解)方式
積層痕を除去する方法は大きく2つ。表面を削り取る「研磨方式」と、薬品や熱などで表面を溶かす「溶解(融解)方式」(樹脂素材限定)です。
研磨方式(主流)✓ 屋内で作業可能(有機溶剤不要)✓ 番手選択で品質を自在に調整✓ 寸法精度をコントロールしやすい✓ 歪(ひけ・収縮)の修正も可能✕ 作業効率は溶解(融解)方式に劣る
溶解(融解)方式✓ 作業効率が高い✓ 細部まで平滑化が行き届く✕ 表面粗さの制御が困難✕ 形状の修正はできない✕ 溶剤の取り扱いに注意が必要
※融解の場合は該当しません
※融解の場合は該当しません
有機溶剤等の危険物を避けたい現場が多いため、造形方式を問わず研磨方式が主流となっています。
専用研磨材TuneD3で高品位に仕上げる
市販の研磨布紙でも平滑化は可能ですが、毛羽立ちや白化が発生し高品位な光沢面は困難です。3Dプリント造形物専用の研磨材「TuneD3」は、以下の3点で仕上げの品位を大幅に高めています。
1最適な弾性で複雑形状・変位にも追従
2研磨くずを自ら取り込む吸着機構
3摩擦熱で融解を促進する研磨+融解のハイブリッド機構
マイポックス 3Dプリント造形物用研磨材 TuneD3 研磨加工前後 顕微鏡観察写真FDM,ABS材料
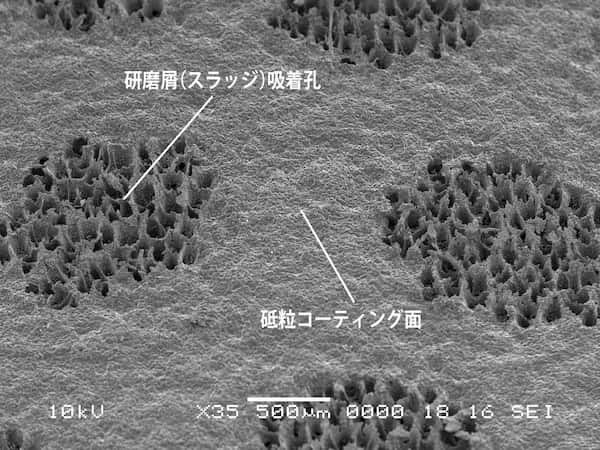
マイポックス3Dプリント造形物用研磨材 TuneD3 表面状態(電子顕微鏡観察像)
透明アクリル材の鏡面研磨など高精度加工のニーズも高まっており、研磨布紙の新機構設計やロボットによる自動化も進んでいます。
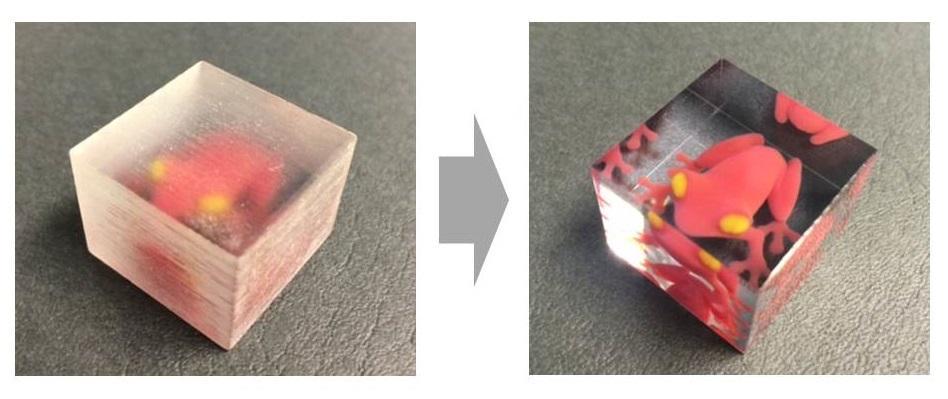
透明アクリル材(3D造形物)研磨加工事例
まとめ
マイポックスの研磨材は自動車・データストレージ・医療機器等、多様な業種で採用されています。私たちの研磨技術を通じて、3Dプリント市場の魅力を最大限に引き出すお手伝いをしていきます。
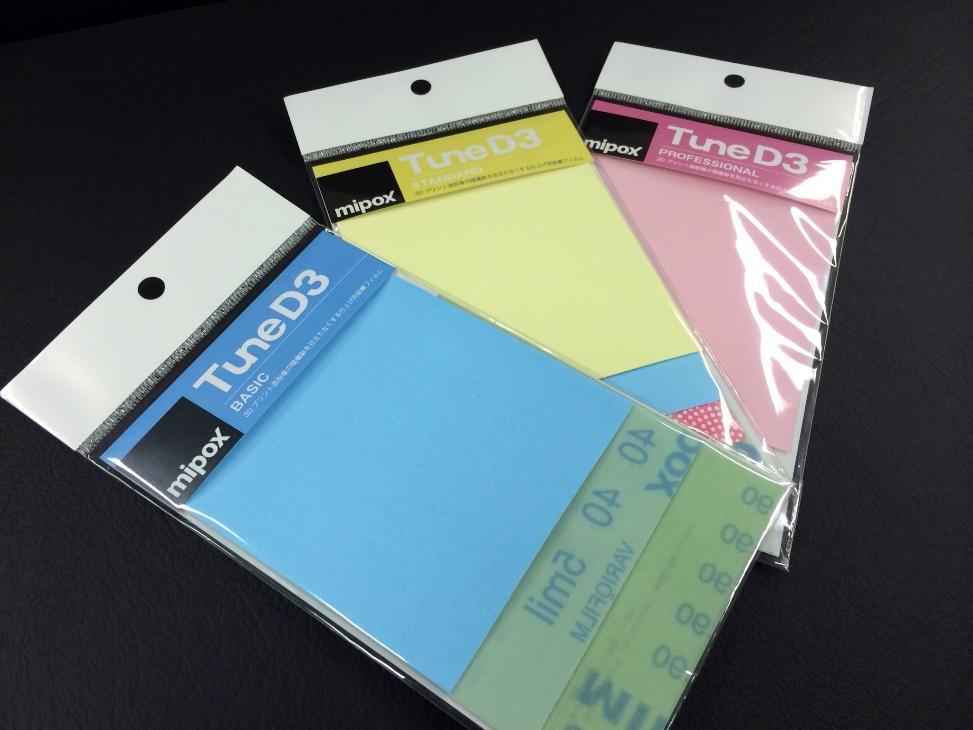
3Dプリンター向け研磨
✓ 寸法精度・局所仕上げ重視なら「研磨方式」✓ 作業効率・全体の均一仕上げ重視なら「溶解(融解)方式」✓ 専用研磨材TuneD3なら両方式のメリットを一度に実現
記事No,4