
「接着剤を塗ったのに、すぐに剥がれてしまう」「カタログ通りの強度が出ない」――その原因は、接着剤ではなく接着する面の“前処理”にあるかもしれません。
ごく一般的なのり付けから工業用の接着、金継ぎやステンドグラスのような工芸品まで、接着は私たちにとって身近な工程です。研磨材メーカーである弊社も、製品の製造で接着剤を使用するとともに、研磨紙・研磨布製品を通じて接着する材料の表面仕上げをお手伝いしています。
本記事では、接着剤の種類ごとのメカニズムと、接着する材料の表面状態との関係を解説したうえで、木材を使った実験で「前処理の方法によって接着強度がどれだけ変わるのか」を検証します。
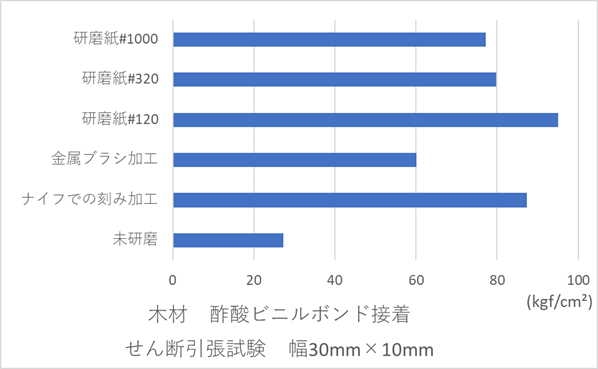
木材×酢酸ビニル系木工用ボンドの試験では、研磨紙#120で前処理した場合に最も高い接着強度が得られました。金属ブラシでも未処理の2倍強となり、前処理の有無で接着強度は大きく変わります。
目次
接着剤の種類と接着のメカニズム
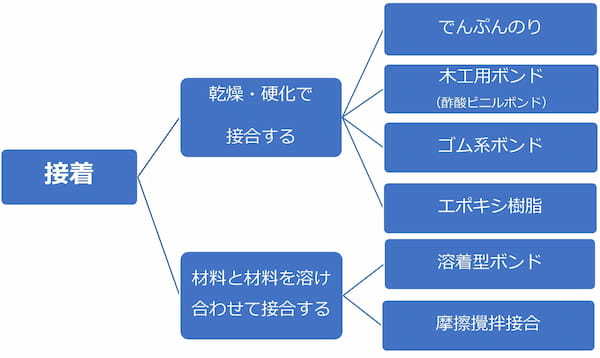
接着剤は、大きく分けて次の2種類があります。
さらに細かく見ると、でんぷんのり、木工用ボンド、ゴム系ボンド、エポキシ樹脂などに分かれ、これらはすべて原料が異なります。なぜこれほど多様な接着剤があるのでしょうか? それは、接着剤ごとに得意な材料・不得意な材料があるからです。まずは主な接着剤の特徴を一覧で確認しましょう。
| 接着剤の種類 | 主な被着材・用途 | 固まる仕組み | 特徴・注意点 |
|---|---|---|---|
| でんぷんのり・PVAのり・ 木工用酢酸ビニルボンド | 紙・木材 | 水分の浸透・蒸発による乾燥 | 安定性が高く無害。材料が水分を吸収できないと内部が乾かず強度が出ない |
| ゴム系ボンド | 金属・ゴム | 溶剤の揮発 | 二度塗りでスキマを埋めるのがコツ |
| 化学反応硬化型(エポキシ樹脂など) 熱硬化型(フェノール樹脂など) | 一般工業用・金属同士 | 化学反応・加熱 | スキマを埋める充填接着が可能。正確な調合や加熱が必要で、硬化に時間がかかる |
| 瞬間接着剤 (シアノアクリレート系) | 幅広い材料 | 空気中の湿気との反応 | 使用量が少ないほど早く硬化。白化に注意 |
以下でそれぞれの特徴を詳しく見ていきます。
でんぷんのり・PVAのり・木工用酢酸ビニルボンドの特徴
紙や木などの接着には、でんぷんのりやPVAのり、木工用の酢酸ビニルボンドが昔から広く使われています。特にでんぷんのりやPVAのりは安定性が良く無害で、ある程度の柔軟性があり、紙などの繊維との相性が良いのが特徴です。
これらは水分を比較的多く含んでおり、繊維内に浸透してアンカー効果を利用して材料同士を接着します。このような蒸発乾燥型接着剤は、接着する材料に揮発成分(水分)が吸収・拡散されることで完全に乾燥します。
材料が揮発成分を十分に拡散できない場合、フチ部分だけが乾燥して内部に流動性のある状態が残り、良好な接着強度が得られません。乾燥後は比較的透明になるため、アクリルやポリカーボネートなどの透明材料に印刷物を裏側から貼り付け、保護材として使うこともありますが、これも印刷物がある程度揮発分を吸収することが前提の使い方です。
ゴム系ボンドの特徴(二度塗りのコツ)
金属やゴムの接着には、ゴム系ボンドが一般的に使用されます。金属はおおむね硬く曲がらないため、接着面にはどうしてもスキマが生まれます。このスキマが剥がれの大きな原因になります。
そこでゴム系ボンドでは一般に二度塗りが推奨されており、弊社でもゴム系ボンドを使用する製品の製造では二度塗りを行っています。
これによりスキマを埋めることができます。また、2回目の接着剤に揮発成分が残っていても1回目のボンド膜に吸収されるため、材料への悪影響を抑えられます。
化学反応硬化型接着剤(エポキシ樹脂など)・熱硬化型接着剤の特徴
一般工業用としては、エポキシ樹脂などの化学反応硬化型接着剤や、フェノール樹脂などの熱硬化型接着剤がよく使用されます。一方で、取り扱いが難しい、高温が必要、正確に調合しないと設計通りの強度が出ないといった難しさもあります。
| メリット | デメリット |
|---|---|
| ・位置合わせの時間をゆっくり取れる ・固形分が多く、スキマを埋める(充填)接着ができる |
・固まるまでに時間がかかる ・熱処理で早められるが、サイズが大きいと難しい ・柔らかい材料とは相性がよくない |
弊社でもこれらの樹脂を使用する研磨紙の製造ラインは非常に長く、乾燥にはさまざまな工夫を凝らしています。
瞬間接着剤(シアノアクリレート系)の特徴と白化対策
瞬間接着剤は、一般的にシアノアクリレートという材料が湿気によって硬化する「反応硬化型接着剤」です。接着剤の層が薄くなるほど反応が早まるため、材料同士をしっかり密着させると硬化が早くなります。
シアノアクリレートは気化しやすく、気化した成分が空気中の湿気と反応して白化を起こします。
- 使用量を見極め、必要最低限の量を使う
- 材料同士が吸い付くような精度に仕上げ、密着させる
- 送風機などで気化成分を常に吹き飛ばす
FRP材料の割れ止め補強などでは、微細な反応核となる粒子を吹き付ける方法(タバコの煙などが有名です)も考えられます。基本的には「使用量を減らし、揮発成分を滞留させない」のが王道です。なお、シアノアクリレート系接着剤はもともと医療目的で開発されたため、手指との相性が非常に良いのも特徴です。
接着強度を高める「アンカー効果」とは
ここまでに何度か登場したアンカー効果とは、接着剤が材料表面の凹凸や繊維に入り込んで固まり、“錨(アンカー)”のように引っかかって接着力を高める効果のことです。表面から接着剤成分を浸透させたり、表面をあえて研磨して表面積を増やしたりすることで、接着剤の効果は高まります。
逆に、つるつるした表面は接着に向きません。フッ素コートされたフライパンは、買ったばかりのころは焦げ付きがするっと取れますが、金タワシやクレンザーでこすって使い込むと焦げ付きが取れにくくなります。これも同じメカニズムです。
前処理(表面仕上げ)の方法と表面粗さの違い
ここでは木材を例に、前処理の方法による表面状態の違いを評価します。木材は木目があるため、素地の状態でも表面に若干の凹凸があります。手作業でできる一般的な前処理には、ナイフなどで傷をつける、金属ブラシでこする、紙やすり(研磨紙)で研磨する、といった方法があります。
まずは各方法の違いを一覧で整理します。
| 前処理方法 | 表面の状態 | フチの仕上がり | 接着強度※ |
|---|---|---|---|
| 素地(未処理) | 木目による若干の凹凸のみ | - | 基準 |
| ナイフ(刻み加工) | 傷が深く、アンカー効果が強く働く | - | 87kgf/cm² |
| 金属ブラシ | 外観は研磨紙とあまり差がない | ダレやすい | 未処理の2倍強 |
| 研磨紙 #120 | 粗めの凹凸ができ、新生面が出る | 当て板で きっちり | 95kgf/cm² (最大) |
| 研磨紙 #320・#1000 | チャートは素地に近いが、うねり・ヒケが取れている | 当て板で きっちり | グラフ参照 |
それぞれの表面状態を拡大写真と表面粗さチャートで見ていきましょう(左:拡大写真/右:表面粗さチャート)。
素地(未処理)
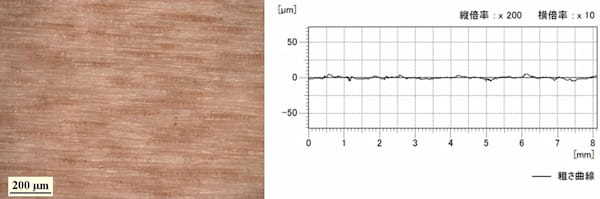
ナイフによる刻み加工
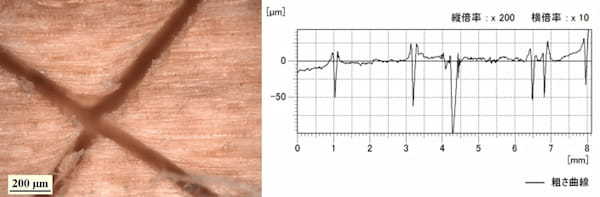
金属ブラシ
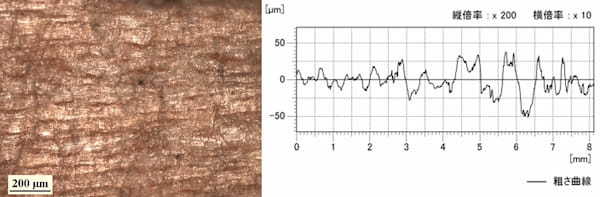
研磨紙 #120
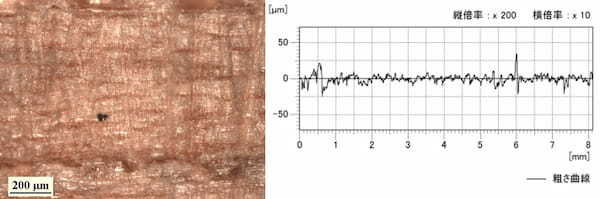
研磨紙 #320
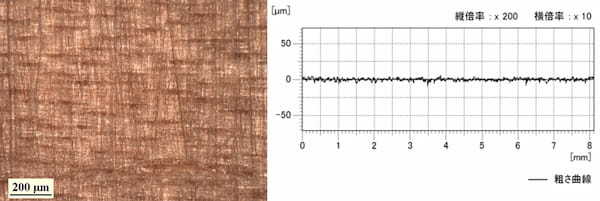
研磨紙 #1000
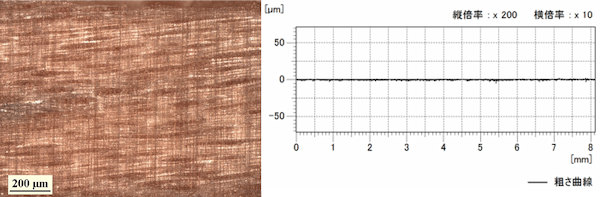
金属ブラシと研磨紙の違いは「フチのダレ」
金属ブラシと研磨紙では外観上あまり差がありません。しかし研磨紙は、板や棒材に貼り付けて(当て板にして)使うことで、ある程度きっちりとした平らな面に仕上げることができます。
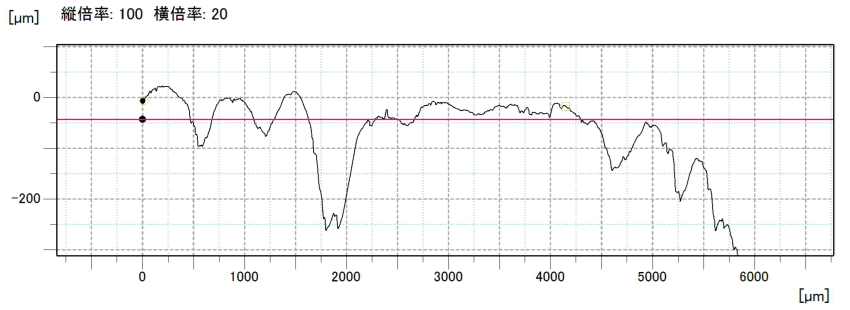
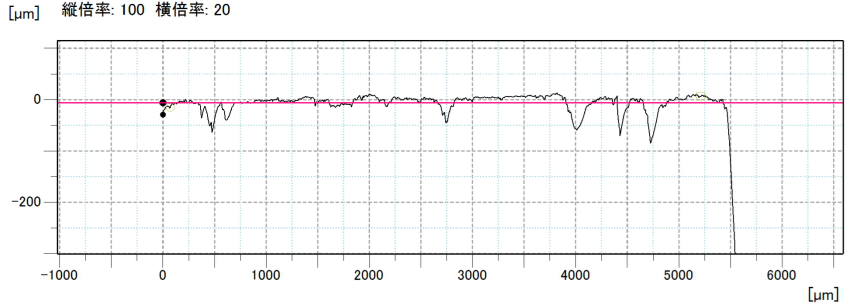
接着では表面同士のスキマをなくすことが重要です。金属ブラシを使うとフチ部分がダレてしまい、端まできっちり接着できない場合があります。固形分の多い充填接着剤を使えば改善できますが、フチがしっかり貼れていない部分は剥がれの原因になる可能性があります。
細かい番手(#320・#1000)でも表面状態は大きく異なる
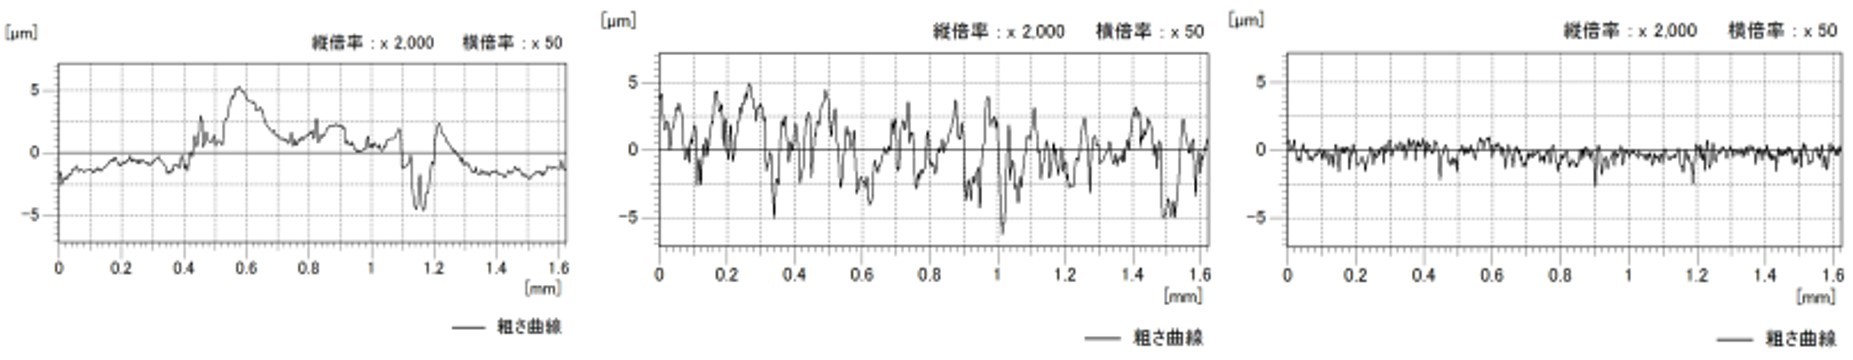
素地と#320、#1000は表面チャートがよく似ていますが、拡大して確認すると状態は大きく異なります。うねりやヒケを取り除いてスキマを埋めることで、接着強度は大きく改善されます。
【実験】前処理の違いで接着強度はどう変わる?
上記の木材(ユーカリ)を一般的な酢酸ビニル系の木工用ボンドで接着し、前処理による接着強度の違いを検証しました。
| 被着材 | 木材(ユーカリ) |
|---|---|
| 接着剤 | 酢酸ビニル系木工用ボンド |
| 接着面積 | 30mm × 10mm |
| 試験方法 | せん断方向の引張試験 |
| 前処理 | 素地/ナイフ/金属ブラシ/研磨紙#120・#320・#1000 |
試験結果:研磨紙#120が最も高い接着強度に
木材と酢酸ビニル系ボンドの接着は想定以上に良好でした。参考として同時にゴム系ボンドでも木材を接着しましたが、最大でも17kgf/cm²程度にとどまりました。一方、酢酸ビニル系ボンドでは研磨紙#120で前処理した場合に最大95kgf/cm²の強度が得られ、次いでナイフによる細かい刻み加工が87kgf/cm²となりました。刻み加工は傷が深く、この部分でアンカー効果が強く働いたと考えられます。
金属ブラシは思ったほど強度が伸びませんでした。前述のとおりフチ部分がダレてしまい、そこが剥離の起点になったと考えられます。それでも未研磨の2倍強の接着強度が得られています。
考察:材料によって最適な表面粗さは異なる
| 材料 | 前処理の考え方 |
|---|---|
| 木材など 接着剤が浸透する材料 | 浸透によるアンカー効果が強く働くため、#120程度の比較的粗い番手やナイフによる刻み加工が効果的 |
| 樹脂部品 | 浸透によるアンカー効果が期待できず、溶剤の浸透で脆化するおそれがあるため、より細かい番手で適切な表面粗さに |
| 表面が劣化した材料・ 油分の多い材料 | 素地やナイフ加工だけでは強度が大きく下がるおそれ。研磨で新生面を出すことが重要 |
「とにかく表面を荒らせば良い」と思われるかもしれませんが、研磨の大きな役割は新しい面(新生面)を出すことにもあります。新生面を露出させると表面が活性化され、より接着に適した状態になります。
接着強度を高める前処理のポイント
ここまでの内容を、実践しやすい5つのポイントにまとめます。

まとめ:接着強度は「材料との相性」と「表面状態」で決まる
接着強度は、材料と接着剤の相性、そして接着面の表面状態によって大きく変わります。研磨によって新生面を出し、活性で接着に適した表面を準備することで、接着剤の強度は大きく向上します。
弊社では、木材・金属・樹脂など、さまざまな材料の表面仕上げに対応する研磨紙・研磨布製品を取り揃えています。「接着がすぐ剥がれる」「どの番手で前処理すればよいかわからない」など、接着前の表面処理や研磨材選びでお困りの際は、お気軽にご相談ください。
記事No,50