
目次
粒度表示は一つの物差しではない
ダイヤモンド砥粒のカタログを並べてみると、粒度の書き方がそろっていないことに気づきます。どれも砥粒の大きさを表していますが、背景にある規格も測り方も異なります。
以前、この欄では粒度分布測定装置の測定原理について書きました。今回は、カタログや仕様書の数字を使う側がどう読めばよいかを整理します。
メッシュ表記と「D」表記 ― ふるいで決める世界
粗い砥粒の粒度は、ふるいで決まります。米国式のメッシュは1インチ当たりのふるいの目の数です。「325/400」なら、325メッシュのふるいは通り、400メッシュには残る粒子が主体という意味です。
ダイヤモンドやcBNといった超砥粒については、ISO 6106が粒度の区分やふるい、確認の手順を定めています。
一方、欧州のFEPAの体系では「D」の後にμmに基づく数字を付けます。メッシュとは数字の向きが逆なので、海外の資料を読むときは取り違えに注意が必要です。メッシュとμmの換算表も、資料によって数字が食い違うことがあるため、目安として扱うのが無難です。
ミクロン表記と「#」表記 ― ふるいが使えない世界
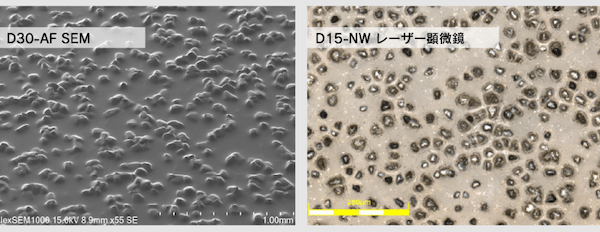
数ミクロンの微粉は、ふるいでは扱えません。たとえばJIS R 6001-2はF230〜F2000や#240〜#8000といった番手を定め、粒度分布の試験方法としてX線透過沈降法、電気抵抗法、沈降管法を示しています。
ただし対象は研削といし用のアルミナ質・炭化けい素質研削材で、遊離砥粒や研磨布紙、ダイヤモンド微粉にそのまま当てはまるものではありません。
また「2-4μm」のような範囲表記は、すべての粒子がその範囲に収まるという意味ではありません。
細かい粒子分布の大部分
(2〜4μm)上限を超える
粗大粒
範囲表記だけで同じ製品と判断せず、仕様書の最大粒径や分布の幅もあわせて確認しましょう。
同じD50でも、測り方で数字が変わる
ミクロン領域の数字は、何で測ったかに左右されます。代表的な2つの方式を比べてみます。
そのため同じ試料でも、D50の値は基準によって変わります。万能な測定装置はなく、方式の違う結果を比べるには校正や換算の関係の把握が必要です。
カタログのD50を比べる前に、まず測定方式と基準がそろっているかを確かめましょう。
粗大粒は表示に表れにくい
研磨で本当に問題になるのは、分布の端にあるごく少数の粗大粒です。精密研磨では、粗大粒が残す一本のスクラッチが不良に直結します。
しかし通常の粒度分布測定は、ごく少数の粗大粒の混入を捉えるのが苦手です。粒子メーカーの中には、粗大粒だけを調べる独自の試験を設けているところもあります。
現場でも、分布測定では差が見えない二つのロットで、片方だけにスクラッチが出ることは珍しくありません。そうしたときは、フィルターで粗大側を集めて顕微鏡で確かめる地道な方法が頼りになります。
受け入れの前に確かめたい四つのこと
私がお客様にお勧めしているのは、次の四点の確認です。
そのうえで、受け入れ検査と製造側の測定法をそろえるか、両者の数字の関係を把握しておくことが大切です。新しい購入先の砥粒は、カタログの数字をうのみにせず、できれば自社の装置で測り直しましょう。
まとめ
粒度の数字は、それだけで品質を保証するものではありません。その数字がどの物差しで測られたのかまで含めて読むことで、初めて研磨結果を予測する手がかりになります。
記事No,574