目次

  1. 1. はじめに
  2. 2. アルミダイカストの基本原理と製造フロー
  3. 3. アルミダイカストにおける研磨工程
  4. 4. アルミ研磨特有の課題と選定ポイント
  5. 5. マイポックスにおける推奨製品ラインナップ
  6. まとめ

1. はじめに

アルミダイカストは、自動車や二輪車、産業機械、電装部品、家電、建築資材に至るまで、現代のモノづくりにおいて欠かせないアルミニウム合金鋳造法です。
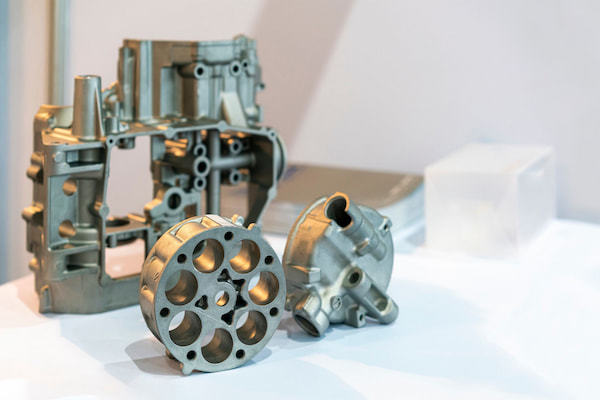
アルミダイカストのイメージ

特に軽量化が進む自動車分野では、エンジンやトランスミッションのハウジング類、モーター・インバーターケース、バッテリーケース、ウォーターポンプなど、多種多様な重要保安・構造部品に採用されています。

アルミダイカストの最大の強みは、溶融したアルミニウム合金を高圧・高速で金型へ射出・凝固させることで、「複雑な形状の製品を高精度かつ短時間で大量生産できる」点にあります。

しかし、鋳造直後の製品はそのまま完成品になるわけではありません。金型構造や鋳造条件に起因して、ゲート跡やバリ、パーティングラインが残るほか、鋳肌の荒れや湯じわ、焼付き、ブローホール(鋳巣)などの欠陥が生じることがあります。

そのため、後工程としてトリミング、バリ取り、切削加工、研磨、ショットブラスト、表面処理(アルマイトや塗装)といった仕上げ加工が不可欠となります。

ここで非常に重要な役割を果たすのが「研磨工程」です。

アルミニウムは比較的軟らかい金属である一方、粘り(延性)が高く研磨材に目詰まりしやすいという大きな特徴を持っています。適切な加工条件や研磨材を選択しない場合、単に「削る」のではなく、金属を「擦る・延ばす」ような状態となり、かえって表面品質を悪化させてしまうケースが少なくありません。

したがって、アルミダイカストの研磨においては、「粒度の粗い砥粒を使えば効率よく削れる」といった単純な判断ではなく、加工量、形状、材質(合金種)、要求粗さ、後工程(塗装・アルマイト等)との兼ね合いを総合的に考慮した研磨材選定が求められます。

2. アルミダイカストの基本原理と製造フロー

2-1. ダイカストの基本原理と特徴

ダイカストとは、溶融させた金属を高圧・高速で金型内へ圧入し、急速に凝固させる鋳造法です。重力鋳造(砂型・金型)と比較すると、以下のような優位性を持っています。

薄肉・複雑形状化流動性を活かした自由度の高い設計が可能
高寸法精度金型成形による優れた寸法再現性
高生産性短サイクルでの大量生産に適する
良好な表面性状金型転写面による滑らかな仕上がり

使用されるアルミニウム合金には、用途に応じてAl-Si系、Al-Si-Cu系(ADC12など)、Al-Si-Mg系(ADC3など)があります。特に「ADC12」に代表されるAl-Si-Cu系合金は、鋳造性と機械的性質のバランスに優れ、ダイカスト製品の主流として広く用いられています。

2-2. 代表的な製造工程フロー

アルミダイカストの製造は、大きく分けると鋳造から後加工、検査・出荷へと進みます。

溶解・鋳造 アルミ地金・戻り材→材料調合→溶解→溶湯処理→金型射出・充填→加圧・凝固→型開き・製品取り出し
一次加工・仕上げ トリミング→バリ取り→ショットブラスト等→切削加工→研磨・仕上げ
最終工程 洗浄→表面処理(アルマイト・塗装等)→検査→出荷

製品の用途によって工程パスは柔軟に変化します。

機能部品(自動車駆動系など) ダイカスト→トリミング→CNC切削→穴加工→洗浄→漏れ検査→組立
外観部品(筐体・デザイン部材など) ダイカスト→バリ取り→研磨→バフ研磨→洗浄→表面処理→外観検査

2-3. 原材料(戻り材)と研磨性への影響

アルミダイカストでは、新規地金だけでなく、工程内で発生するスプルー、ランナー、オーバーフロー、トリミング屑などの「戻り材(リサイクル材)」が再利用されます。

戻り材を使用する際は、不純物や酸化物の混入、成分変動の管理が厳格に行われますが、アルミニウム合金の組成違いは「鋳造性」だけでなく「研磨性」や「表面処理性」にも直接影響を及ぼします。

研磨材を選ぶ際は、「同じアルミニウムだから同じ研磨材・加工条件で問題ない」と判断せず、具体的な合金種(ADC12、ADC10(米国規格A380相当)など)までしっかりと確認することが重要です。

3. アルミダイカストにおける研磨工程

3-1. 研磨工程の目的

鋳造後に残存する不要部(ゲート、バリ、パーティングライン、型傷など)を除去し、要求される品質へ高めることが研磨の主目的です。
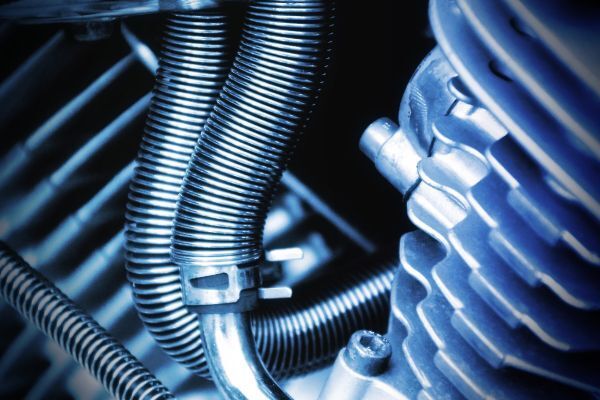
複雑形状のアルミダイカスト部品
余肉・バリの除去ゲート跡、パーティングライン、オーバーフロー跡の平坦化
表面欠陥の補修鋳肌の荒れ、型傷、湯じわなどの除去
表面粗さ・外観の制御指定されたRa・Rz値への到達、光沢感の付与
後工程の前処理塗装・アルマイトに向けた、密着性を高める下地造りと研磨傷の除去

3-2. 研磨のステップと使用される研磨材

一般的な仕上げラインでは、要求面粗さに応じて段階的に研磨を進めます。

1粗研磨・バリ取り
主な目的ゲート跡・大きなバリ・パーティングラインの除去 主な使用ツール・研磨材研磨ベルト、研磨ディスク、フラップディスク、軸付砥石 求められる性能高い切削力、耐摩耗性、目詰まり防止
2中研磨
主な目的粗研磨の深い研磨目を消し、形状をなじませる 主な使用ツール・研磨材研磨布紙(重研削用)、不織布研磨材 求められる性能均一な研磨目、柔軟性(形状追従性)
3仕上げ研磨
主な目的外観・表面粗さを整え、次工程の下地を作る 主な使用ツール・研磨材不織布研磨材、研磨フィルム、バフ研磨 求められる性能傷を残さない均一性、面精度、光沢性

4. アルミ研磨特有の課題と選定ポイント

4-1. 「目詰まり(溶着)」の悪循環メカニズム

アルミニウム研磨において最大の障害となるのが、研磨材へのアルミ付着と目詰まりです。

軟らかく延性の高いアルミニウムは、研磨熱によって研磨材の砥粒間に融着・固着しやすくなります。目詰まりが発生すると、以下の悪循環に陥ります。

アルミが研磨材へ付着・溶着▼ 砥粒の刃先が覆われ、切削力が急低下▼ 「削る」から「摩擦・発熱」へ変化▼ 発熱によりアルミがさらに軟化し、付着が加速▼ 【結果】加工時間の増大、研磨材寿命の極端な低下、ワークの焼け・表面荒れ
この悪循環を防ぐため、アルミダイカスト用研磨材には単なる硬度や切れ味だけでなく、「目詰まり防止処理」「低発熱性」「適度な自生作用(目つぶれを防ぐ構造)」が強く求められます。

4-2. 研磨材選定のためのチェックリスト

お客様の現場で最適な研磨布紙を選定する際は、以下の項目を多角的にヒアリング・検証します。
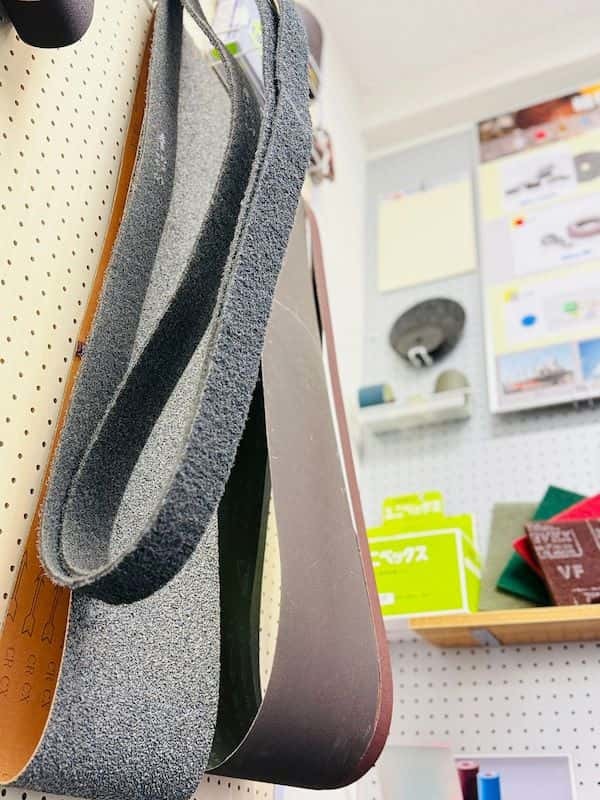
被削材アルミニウム合金の種類(ADC12、ADC10、純アルミ系など)
加工対象除去したい部位(バリ、ゲート跡、鋳肌、型傷など)
製品形状平面、R部、リブ・ボス構造、複雑曲面
使用工具・設備ベルトサンダー、ロボット研磨機、グラインダー、エアーツール
加工条件周速(回転数)、加工圧、ドライ(乾式)/ウェット(湿式)、加工時間
要求品質除去量(mm)、目標表面粗さ(Ra/Rz)、後工程の有無(塗装/アルマイトなど)
マイポックス製品

4-3. 研磨工程における総合評価指標

評価においては、研磨布紙1枚あたりの「販売単価」だけで判断するのではなく、以下の6項目を考慮したトータルコスト(TCO:総所有コスト)で評価することが重要です。

切削性目標量を短時間で除去できるか(サイクルタイム短縮)
耐久性1枚(1本)の研磨材で何個のワークを加工できるか(長寿命化)
耐目詰まり性アルミの付着を抑制し、切れ味が維持されるか
仕上がり品質研磨傷や面粗さが安定し、不良率を低減できるか
低発熱性ワークへの熱影響(焼け・変形)を防止できるか
形状追従性ワークの複雑なR面やエッジを削りすぎずになじむか

5. マイポックスにおける推奨製品ラインナップ

アルミダイカスト研磨における「目詰まり」「研磨目均一性」「自動化適応」といった課題に対し、マイポックスでは以下の製品シリーズをラインナップし、推奨しています。

① 粗研磨・バリ取り工程向け(高切削・耐目詰まりタイプ)
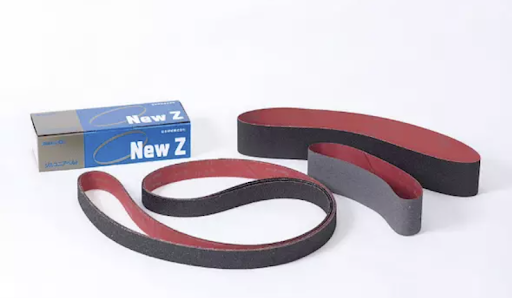
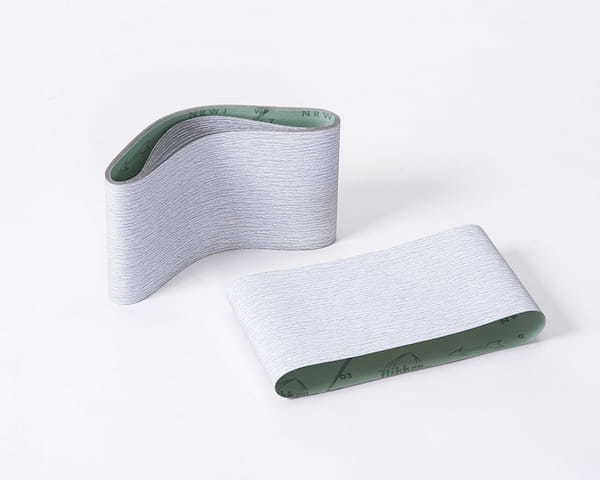
NewZシリーズジルコニア系砥粒(Z砥粒)を採用し、延性の高いアルミニウムでも切れ味が落ちにくく、ゲート跡や大きなパーティングラインを効率よく除去します。特にNEWZ-B 02は、一般鋼材の重研削からアルミの研削・研磨まで幅広く対応します。
レジンクロスベルトNEW Z-B S-27

② 中研磨・形状なじみ工程向け(柔軟・均一研削タイプ)

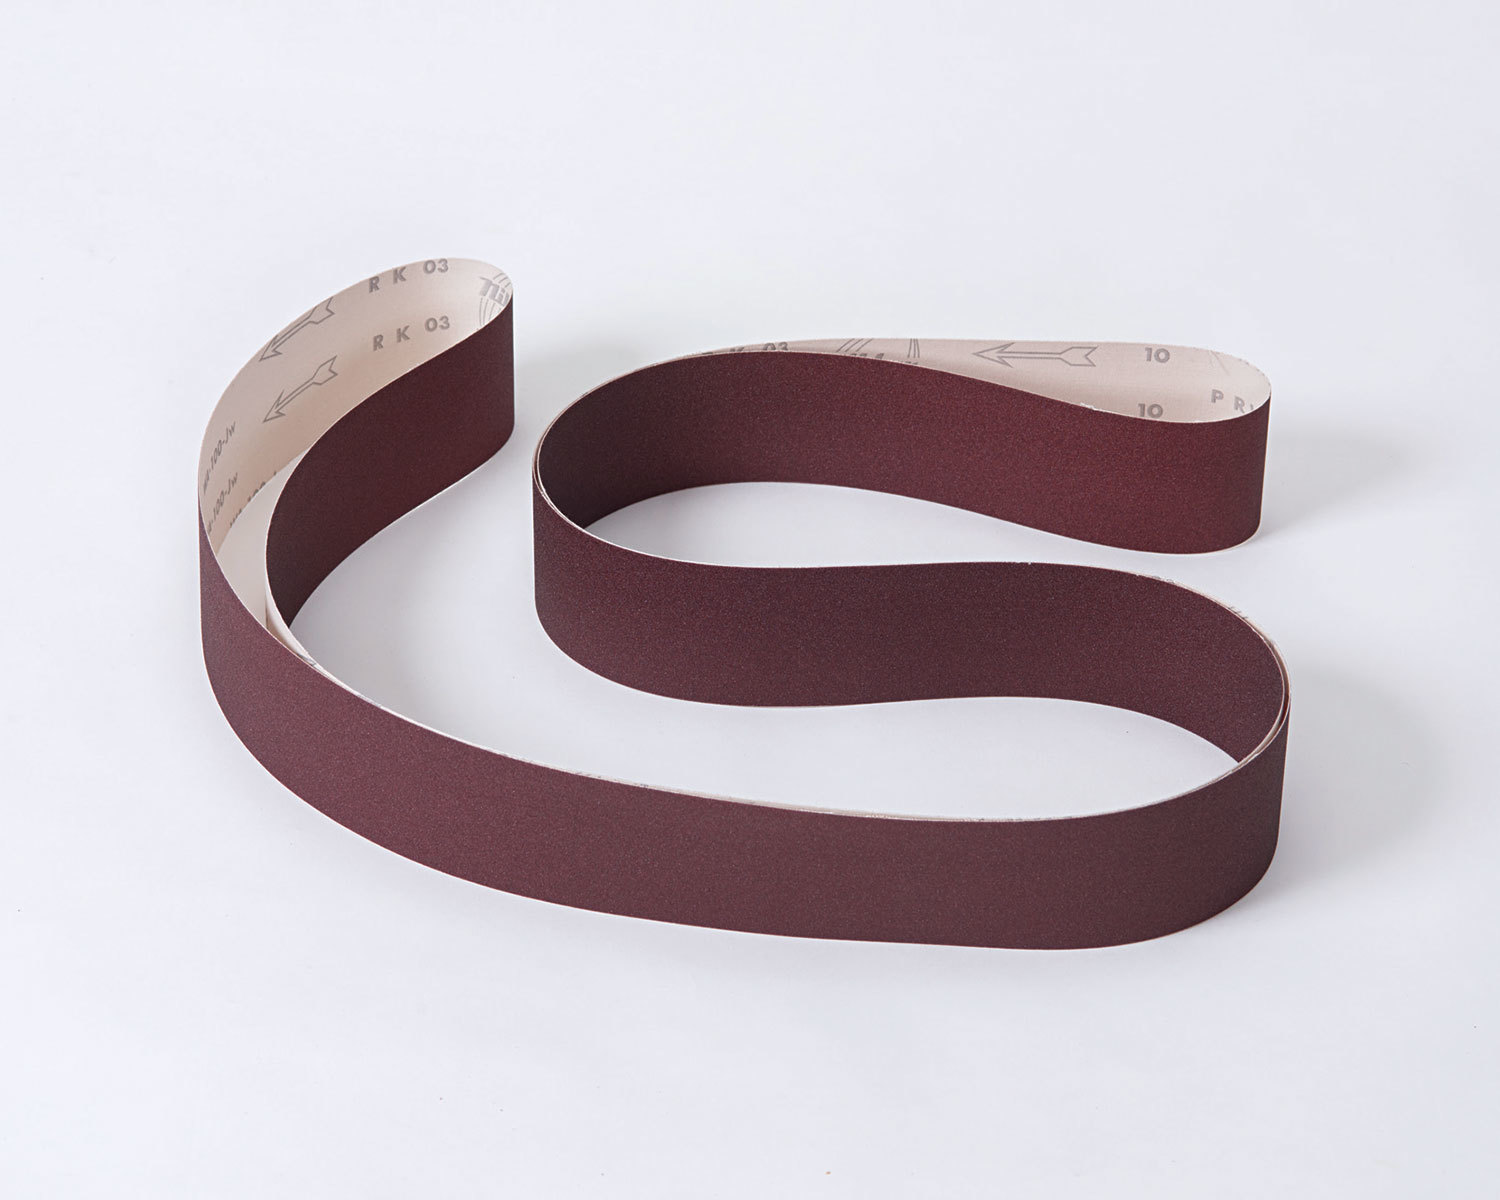
柔軟クロスロール・ベルト(PRWJ-BDS・PRCJ-BDS)目詰まり防止加工を施し、アルミ合金の研磨に適した製品です。適度なクッション性を持たせ、複雑形状やR面に追従。粗研磨傷の早期除去と均一な下地形成を実現します。
柔軟クロスベルト NRタイプ


柔軟クロスベルト PRタイプ

③ 仕上げ研磨・後工程(アルマイト・塗装)前処理向け

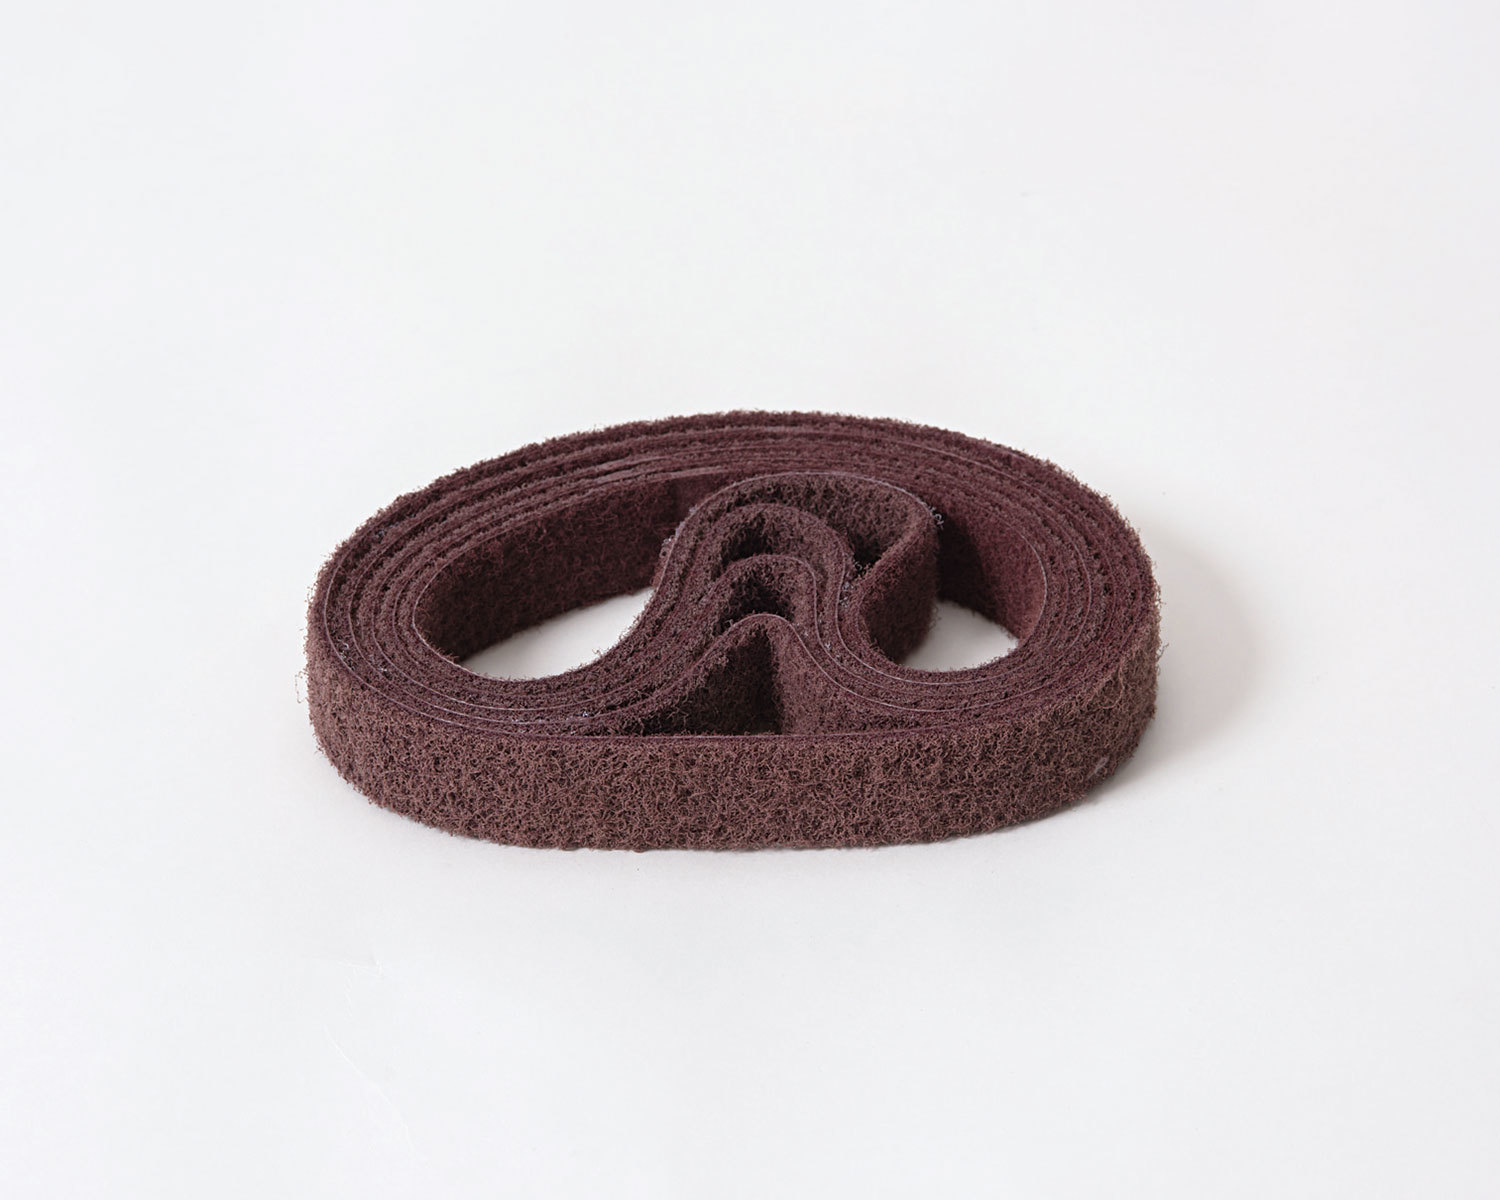
不織布ベルト(NTB)深い傷を残しにくい均一な仕上がりで、アルマイト処理後の色ムラや塗装後の研磨目の浮きを抑えやすく、安定した表面粗さに仕上げられます。
ベルトNTB

まとめ

アルミダイカストは複雑形状の製品を高精度かつ大量に生産できる一方で、ゲート跡やバリ、鋳肌の荒れなどを除去する研磨工程が欠かせません。アルミは軟らかく延性が高いため、目詰まりによる切削力の低下と発熱の悪循環に陥りやすく、研磨材の選定が仕上がりを大きく左右します。

研磨材は、合金種や形状、要求粗さ、後工程を踏まえ、単価だけでなくトータルコスト(TCO)で評価することが重要です。粗研磨・中研磨・仕上げ研磨の各工程に適した研磨材を組み合わせ、安定した品質と生産性を実現しましょう。


記事No,575