
シリコンウェーハに代表される半導体用基板の薄化工程(バックグラインド工程・BG工程)では、エッジ部からの割れや欠けが歩留まりを下げる大きな要因になります。これを防ぐプロセスとして「研磨フィルム式エッジトリミング加工」は近年メジャーな工法となり、多くのお客さまに採用いただいています。
本記事では、それを発展させたプロセスである「保護テープ(BGテープ)と各種ウェーハの同時加工(同時トリミング)」について、次の3つのアプリケーション例をご紹介します。
BGテープ最外周部の「ばたつき」を防ぐ同時トリミング
BGテープの「耳」とは
シリコンウェーハに保護フィルム(以下、BGテープ)を貼り付ける方法は多種ありますが、BGテープをウェーハに貼り付けた後、ウェーハのエッジ部に沿って切断する方法が一般的です。このとき、エッジからBGテープがはみ出さないよう、ウェーハとほぼ同径か、若干小さめに切断します。
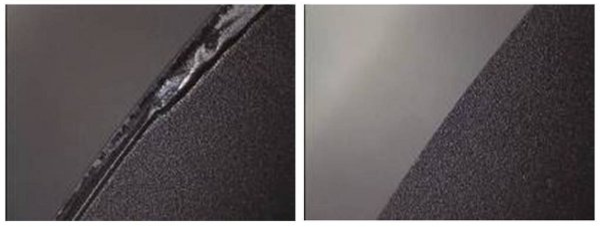
しかし、ウェーハエッジ部の面取り形状(ベベル)の影響で、数十〜数百μmの「耳」(BGテープがウェーハからはみ出してしまう部分)の発生は避けられません。この耳は、ウェーハの薄研削が進むにつれて大きくなっていきます。
「耳」がウェーハ破損を招く仕組み
特に数十μmの厚さに仕上げる極薄化では、研削砥石(ホイール)の高速回転による風圧やクーラントの水流(水圧)にあおられ、耳が浮き上がるような挙動を示すとされています。これがウェーハを破損させる主な原因の一つです。
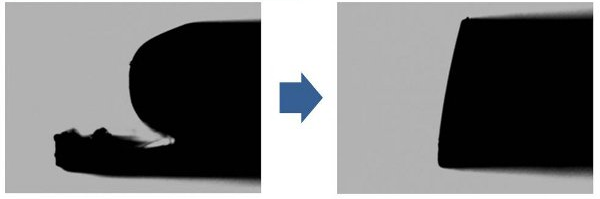
研磨フィルム方式が有効な理由
この対策としては、BGテープの耳をなくすことが理想とされています。そのためには、シリコンウェーハとBGテープを、あらかじめ同時にトリミング処理しておく必要があります。
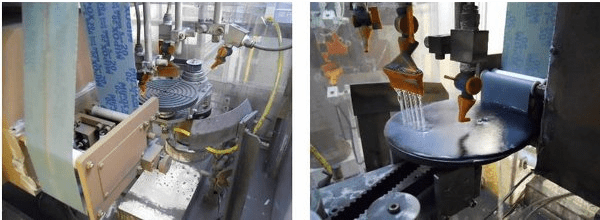
この同時トリミングを高品位・高効率で実施できるのは、現状「研磨フィルム方式」のみとされています。脆性材料である単結晶シリコンなどと、樹脂製のBGテープを同時に加工できる研磨フィルム方式の特徴を最大限に活かした、マイポックス独自の方法です。
※PVC製など、極薄化に適さない汎用品を除く
仮接合ウェーハのエッジトリミング・エッジクリーニング
研磨フィルム方式は、接着剤を介して支持基板(サポートウェーハ)に仮接合したウェーハにも有効です。支持基板上で薄化されたシリコンウェーハの外周部にあるチッピング部を、効率よく除去できます。
接着層に樹脂(接着剤)を用いることが多いTSVの製造工程では、特に効果を発揮します。砥石研削方式(ダイヤモンドホイール)が苦手とする樹脂・接着剤の影響を受けずに、所定のトリミング加工を行えるためです。樹脂や接着剤が研磨フィルムに接触しても、加工に影響はありません。
また、研磨フィルムの選定次第で、ウェーハのエッジ部に付着した樹脂・接着剤だけを除去する「エッジクリーニングプロセス」にも応用できます。
高バンプウェーハ用BGテープの粘着剤除去
高バンプ用BGテープで起こる課題
バンプ形成後のBGでは、粘着層(糊層)が厚いBGテープを使い、ウェーハ表面に無数に存在する数百μm程度のバンプを粘着層で覆い埋めることで、BG時のバンプの凹凸の影響を軽減するのが一般的です。
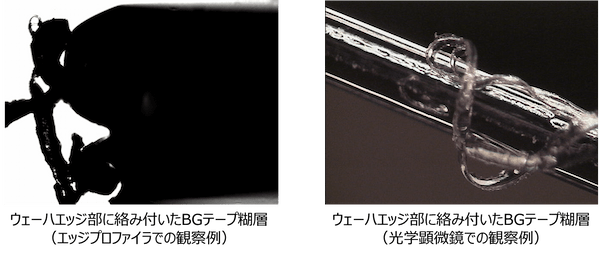
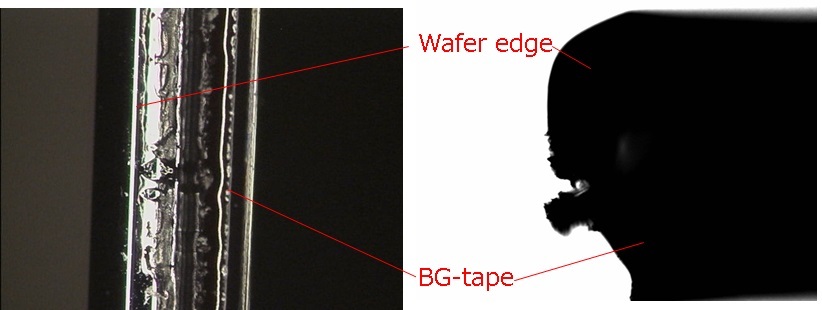
そのため、この用途のBGテープは粘着層が非常に厚く、軟らかく流動性に富んだ物性を示すものがほとんどです。その結果、ウェーハへの貼り付け後の切断工程で、ウェーハのエッジ部に絡み付くように粘着剤が付着してしまいます。
研磨フィルム方式による解決
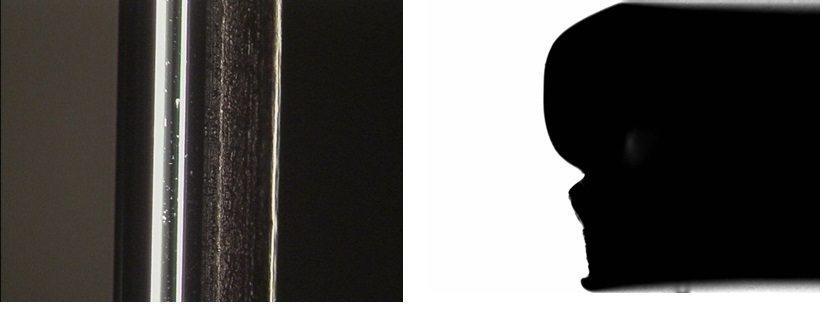
研磨フィルム方式のエッジトリミング加工を適用すれば、これらの粘着剤の大半を、シリコンウェーハとともに除去できます。
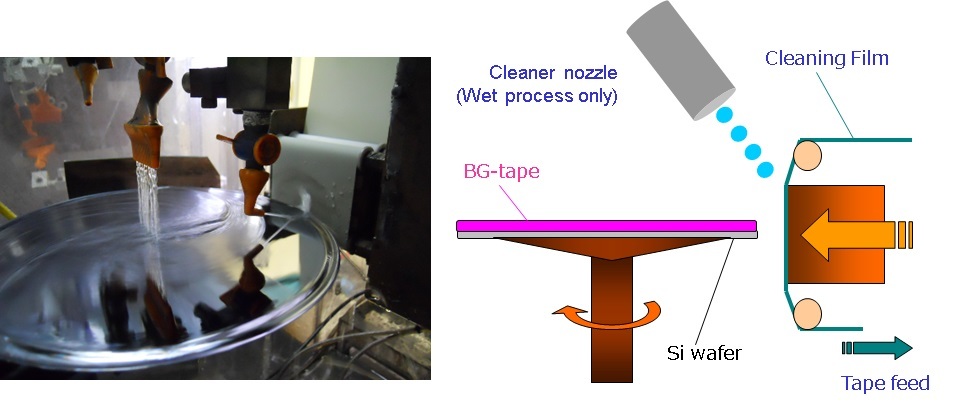
さらに、研磨フィルム方式の大きなメリットである「研磨材の交換が容易で、多種多様な研磨材・クリーニング材を柔軟に適用できる」点を活かせば、研磨フィルムをエッジクリーニング用のクリーニング材に交換するだけで、ほかの用途にも転用できます。ウェーハの直径寸法やエッジ形状を維持したまま(エッジトリミング加工をせずに)、エッジ部に付着した粘着剤だけを除去することも可能です。
まとめ
バックグラインド工程でのウェーハの割れ・欠けは、BGテープの「耳」や、エッジ部に付着した樹脂・粘着剤が大きな原因になります。研磨フィルム式エッジトリミング加工は、BGテープとウェーハの同時トリミングから、仮接合ウェーハのエッジクリーニング、高バンプ用BGテープの粘着剤除去まで、研磨材を替えるだけで幅広い課題に対応できるプロセスです。
さまざまな用途に応用できる「マイポックスの研磨フィルム式エッジ研磨プロセス」を、ぜひご活用ください。
記事No,83