
完成した包丁やカミソリ、医療用刃物を見ると、私たちの視線は自然と「刃先」に向かいます。
しかし、刃先は結果です。その品質は、それ以前の工程ですでにつくられ始めています。
こうした工程の一つひとつが、最終製品の性能に影響します。
関では、この工程技術が一社の中だけに閉じていません。地域全体に蓄積されています。
完成品メーカーの周囲に、専門の工程加工業者が存在する。それが、関のものづくりの大きな特徴です。
日本刀から医療用刃物まで
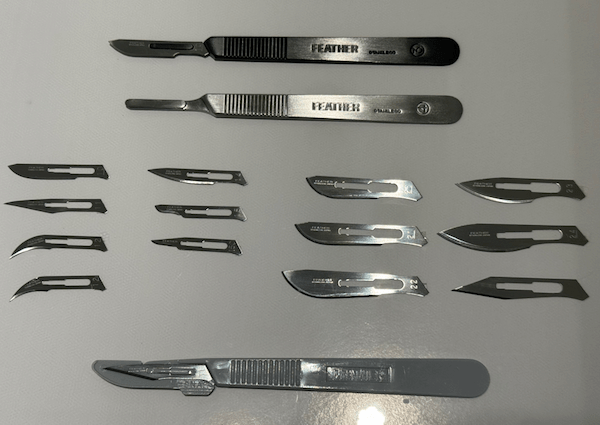
現在の関では、非常に多様な刃物がつくられています。包丁だけではありません。カミソリ、ハサミ、工業用刃物、医療用切削工具まで、その幅は広がっています。
フェザーミュージアムの展示を見ると、日本刀からカミソリ、さらに精密刃物へと刃物技術が展開していった歴史を知ることができます。
例えば医療用メス。非常に小さく、一見すると単純な製品です。しかし、その機能には高い精度が求められます。形状、鋭さ、表面状態のすべてを制御しなければなりません。
日本刀と医療用メスでは、製品も用途もまったく違います。それでも、変わらない原則があります。
刃先の裏側にある研削・研磨
完成品だけを見ても、製造工程の半分しか見えません。
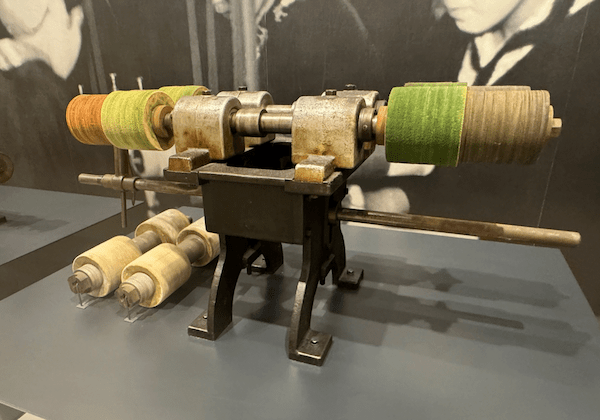
歴史的な研磨設備を見ると、刃物製造が昔から、成形、刃付け、研削、研磨、表面仕上げといった複数の工程によって成立してきたことが分かります。
研磨は、単に製品を光らせるための工程ではありません。
そして、一つの研磨工具ですべての工程を処理することはできません。研磨布紙、研削砥石、バフ、研磨剤。それぞれに役割があります。
「次工程のための表面」をつくる
研削は材料を除去します。より細かな研磨工程が表面を整え、さらに研磨が進めば、最終的な表面状態へ近づいていきます。
しかし重要なのは、それぞれの工程を単独で見ることではありません。
粗研削が残した表面は、次の研磨工程のスタート地点になります。そしてその表面が、さらに次の工程へと渡されていきます。
精度は、一工程で突然生まれるものではありません。一段階ずつつくられます。
関の分業を研磨の視点から見る
関の産業構造では、この「一段階ずつ」という考え方が、企業間の分業としても存在しています。
それぞれが自分の工程を担当し、次の工程へ製品を渡します。
完成品には、多くの場合、一つのブランド名しか記されません。しかし、その裏側には多数の専門技術があります。マイポックスが扱う研磨材やSurface Finishingも、その「見えない技術」の一つです。
関の分業構造は、その事実を目に見える形で示しています。
記事No,552