
ここまで、関の歴史、産業集積、製品、分業、研削・研磨工程を見てきました。最後に残るのは、一つの問いです。
形になった鋼材は、どの瞬間に「刃物」になるのか。
答えは、表面のごく近くにあります。
目次
最後の数ミクロンが機能を決める
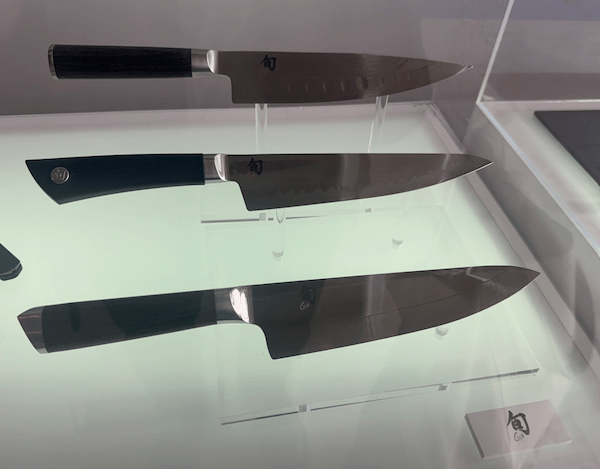
包丁は、実際に切れるようになるよりずっと前から、すでに完成品のように見えます。刃の形はできていて、柄も付いています。表面も、すでに完成品らしく見えます。
しかし、まだ「切れる」という機能は完成していません。
包丁の性能を決めるのは、最終的には刃先です。そのごく小さな領域に、刃先形状、表面状態、仕上げ精度といった、製品の性能を左右する要素が集中しています。
肉眼ではほとんど分からない違いが、実際に使ったときには大きな違いになります。そのため、研削、刃付け、ホーニング、研磨といった工程が重要になります。
一本の刃物は、一つの研磨材ではつくれない
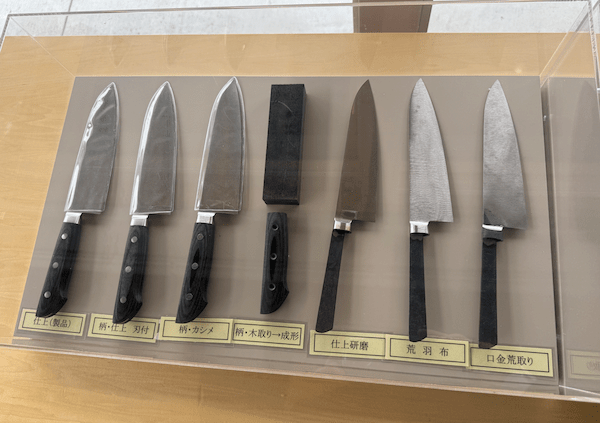
関の刃物展示を見ると、一見シンプルな包丁の裏に、非常に多くの工程があることが分かります。
それぞれの工程には異なる目的があり、当然、必要な研磨材や工具も違います。
粗く材料を除去したい工程、形状をつくりたい工程、前工程の傷を除去したい工程、表面を整えたい工程、刃先を仕上げたい工程。要求されるものが、それぞれ違うからです。
研削から研磨へ
工程が最終刃先へ近づくほど、研磨材の役割も変化します。
バフ研磨も、この世界の重要な工程の一つです。
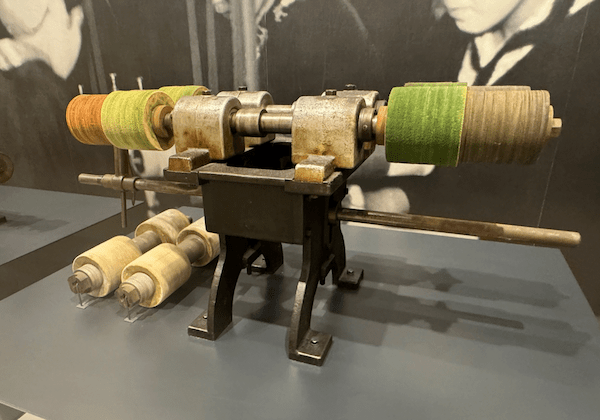
ここからは、特定企業の現行工程ではなく、一般的な研磨技術として考えます。
例えば、革バフに固形研磨剤を付けて仕上げる方法があります。原理だけを見ると、非常にシンプルです。しかし天然素材である革には、厚さ、硬さ、弾性、表面状態などのばらつきがあり、その違いが研磨結果へ影響することがあります。
成熟した工程だからといって、制御すべき変数がなくなるわけではありません。
材料が変われば、接触状態が変わる。圧力が変われば、結果も変わる。最終刃先へ近づくほど、小さな差が無視できなくなります。
包丁だけの話ではない
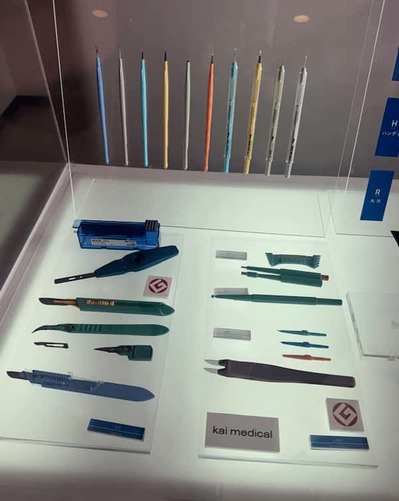
この考え方は、包丁だけに限りません。関では、ハサミ、カミソリ、医療用刃物、さまざまな精密切削工具がつくられています。
特に医療用途では、刃先はさらに小さくなります。しかし、小さくなるほどその重要性は高くなります。
製品によって、材料、形状、製造方法、要求される表面は異なります。それでも、共通する原則があります。
切削工具は、最終的には「表面」で機能する。さらに言えば、「刃先」で機能する。
Surface Finishingは、製品設計の一部
Surface Finishingは、製造工程の最後に行う「仕上げ」として扱われがちです。すでに製品の形が完成し、その後で表面をきれいにする工程。しかし、それだけではありません。
これは、刃物だけの話でもありません。自動車部品、精密部品、電子部品、光学部品、医療機器など、さまざまな製品に共通します。
必要な表面も、使う研磨材も、工程も違います。しかし、考えるべき問いは同じです。
「この製品を目的通りに機能させるためには、どのような表面をつくる必要があるのか」
関からSurface Finishingへ
700年以上前、刀鍛冶たちは刀づくりに適した条件を求めて関へ集まりました。その後、日本刀の産地は、包丁、ハサミ、カミソリ、医療用刃物、工業用切削工具をつくる産業集積へと発展しました。
製品は変わりました。技術も変わりました。市場は世界へ広がりました。しかし、一つだけ変わらないものがあります。
より良い刃をつくること。
その刃の背後には、研削、研磨、表面仕上げという広い技術の世界があります。
関は、単なる有名な「刃物のまち」ではありません。研削・研磨に携わる私たちにとっては、「最後の数ミクロンが、製品全体の価値を左右する」という事実を、実際の製品と工程を通じて確認できる場所です。
記事No,553