
はじめに
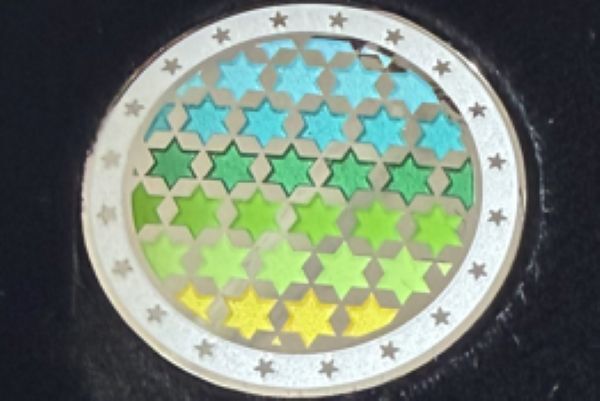
七宝焼きの輝きを決めるのは「下地」づくり スーツの胸元でキラリと光るネクタイピンなどのアクセサリーや、企業の誇りを示す社章。これらに鮮やかな色彩と重厚な高級感をもたらしているのが、日本の伝統的な「七宝焼き」の技術です。機械化が進む現代のモノづくりにおいて、七宝焼きの製造は驚くほど「手作業」が多く、作業者の長年の経験や勘が極めて重視される世界です。
製品を見た際、つい最終的なガラス質のツヤ(鏡面仕上げ)に目を奪われがちですが、実はその美しい輝きを根本から決定づけているのは、仕上げの前段階である「粗研磨(荒削り)」から「中間研磨」の工程だということをご存知でしょうか。
今回は、七宝焼きの社章・アクセサリー製造における「研磨工程」にクローズアップします。
目次
七宝焼きが完成するまでの6つの基本工程
研磨の極意に触れる前に、まずは七宝焼きがどのような工程を経て作られるのか、一般的なプロセスをおさらいしておきましょう。
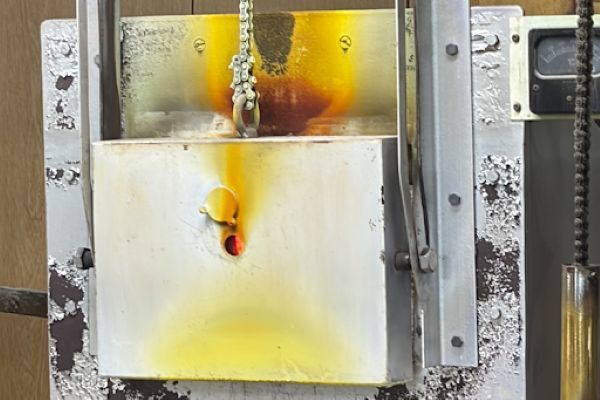
これらすべての工程において、微細な手作業と職人の経験が求められます。このように、七宝焼きは途方もない手間と職人技の結晶です。その中でも、研磨工程は作品の美しさを最終的に左右する極めて重要なプロセスとなります。ここからは、その研磨工程にフォーカスして解説していきます。
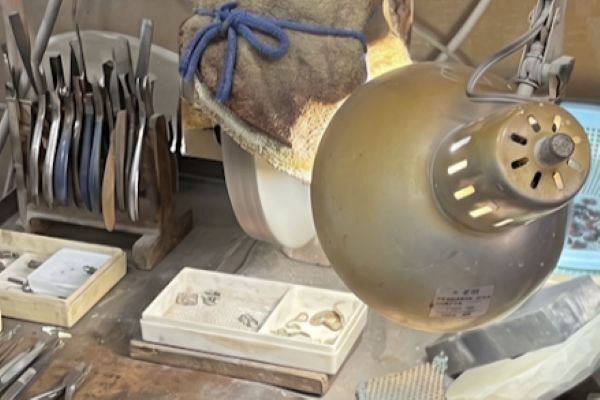
粗研磨(荒削り)工程:指先の感覚で「異材質」を平滑に削る
焼成が終わった直後の製品は、表面の釉薬がこんもりと盛り上がり、凹凸がある状態です。これを金属の輪郭線(銀線や枠)の高さに合わせて平らに削り落としていくのが、最初の「粗研磨」工程です。この工程は、製品を木台などに固定し、作業者が一つひとつ手作業で砥石に当てて削っていくため、熟練の経験が最も問われる場面です。
また、熱を持ちすぎるとガラス質にクラック(ひび割れ)が入ってしまうため、通常は#200前後の「耐水砥石」などで「水研ぎ」を行います。削りカスが目詰まりを起こしやすく、「いかに均一な力で、手早く削るか」という職人技が光る場面となります。
中間研磨工程:弾性に富む砥石によるスクラッチの均一化
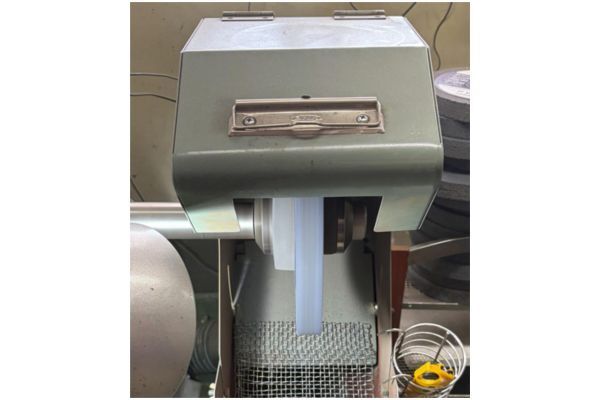
粗研磨で表面を平坦にした後は、「中間研磨」の工程に入ります。ここでの目的は、粗研磨の段階でついてしまった深いスクラッチ(傷)を、細かく浅い傷へと置き換えていくことです。
この工程では、粗研磨から番手を上げ、#320前後の「追従性が良い砥石」へ移行するのが定石です。仕上がり具合により#600〜1000を使い、肌を調整していきます。弾性が高い砥石を使用する最大のメリットは、ワークの表面に対して研磨材がしっかりと馴染む(追従する)ことです。これにより、手作業で起こりがちな「局所的な削りすぎ」を防ぎつつ、粗研磨でついた深い傷をムラなく均一に消していくことができます。
研磨工程と番手の流れ
STEP 1
粗研磨
#200前後
耐水砥石で水研ぎ
STEP 2
中間研磨
#320前後
追従性が良い砥石
STEP 3
肌の調整
#600〜1000
仕上がり具合に応じて
STEP 4
仕上げ
布バフ
コンパウンドでツヤ出し
この工程では、「前の工程の傷が完全に消えたか」を見極める作業者の経験と目利きが重要になります。もし一つでも深い傷を取りこぼしてしまうと、最終のツヤ出し工程で傷がくっきりと浮き出てしまい、修正作業(コストと時間のロス)に繋がります。
仕上げ(ツヤ出し)工程
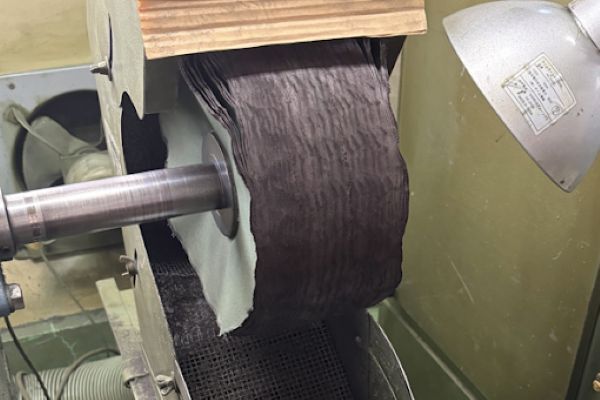
中間研磨で表面を極限まで滑らかに整えたら、最終の「仕上げ(ツヤ出し)」工程です。この最終工程では、主に「布バフ」が使用されます。高速回転する柔らかい布バフにコンパウンドを塗布し、作業者が製品を押し当てる角度や時間を絶妙に調整しながら磨き上げます。
布バフはその圧倒的な「柔軟性」によってワークの微細な起伏に優しくフィットするため、金属のダレを防ぎながら研磨剤の力を最大限に引き出します。中間研磨までの下地が完璧であれば、職人の布バフ掛けによって、ガラス質の美しい透明感と金属枠の輝くような鏡面が瞬時に浮かび上がります。
スムーズな工程移行のための重要ポイント
手作業で粗研磨から中間研磨、そして布バフでの仕上げへと工程を進める際、現場で徹底すべき重要なポイントがあります。
作業台、手元、あるいは製品そのものに砥粒カスが残ったまま次の作業を行ってしまうと、仕上がりに悪影響が出ます。工程間でのこまめな洗浄や、作業者の手洗い、拭き取り清掃の徹底こそが、歩留まり向上の最大の近道です。
まとめ
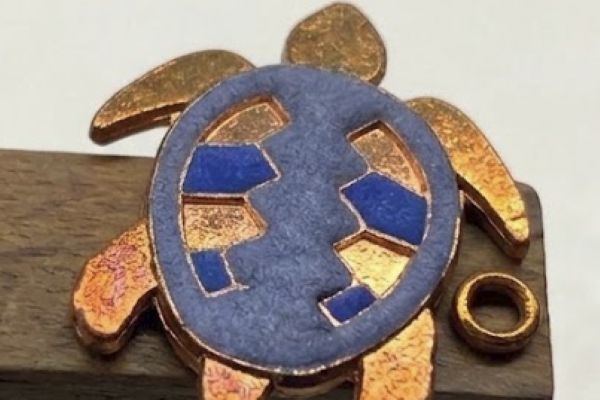
七宝焼きの美しいツヤと金属の輝きは、職人たちの経験と手先の感覚が生きる「粗研磨」と「中間研磨」という、確かな下地作りの上に成り立っています。
製造現場でこのような研磨にまつわるお悩みがございましたら、ぜひマイポックスにご相談ください。お客様のあらゆる課題をトータルサポートいたします。
記事No,559