
カーボンニュートラルや省エネの推進が急務となる中、塗装工程の熱エネルギーの見直しが注目されています。
有機溶剤を使わない環境配慮型の粉体塗装ですが、塗料を溶融・硬化させる従来のガス熱風炉には、次のような課題がありました。
ガス熱風炉の3つの課題
加熱時間が長い
乾燥炉が長大化する
CO2排出量が多い
熱源をガス炉からIH(高周波誘導加熱)へ転換し、加熱時間の短縮とCO2排出量の削減を両立してみませんか。
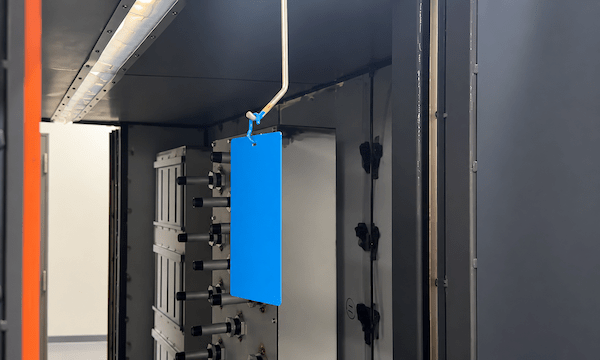
静電塗装と流動浸漬塗装:2つの粉体塗装方式
粉体塗装には、大きく分けて「静電塗装」と「流動浸漬塗装」の2つの手法があります。
静電粉体塗装法
スプレーガンで帯電させた粉体塗料を、アースされた金属ワークに付着させ、加熱して塗膜を形成する方式です。
樹脂ポリエステル、エポキシなど(熱硬化性)
加熱塗布後に加熱乾燥
膜厚薄膜〜中膜
用途配電盤、エアコン室外機、鋼製家具などの連続塗装
流動浸漬塗装法
あらかじめ予熱した金属ワークを、流動化させた粉体塗料の槽に浸漬し、熱で塗料を溶着させる方式です。
樹脂ナイロン、ポリエチレンなど(熱可塑性)
加熱浸漬前に事前加熱(予熱)
膜厚1回で200μm以上の厚膜
用途バルブ、水道管など
流動浸漬塗装は仕上がりが滑らかなだけでなく、優れた耐食性・耐久性・緩衝性を発揮します。内側・外側の双方に密着性の高い厚膜コーティングを同時に施せるため、長期間の防食性を確保できます。
加熱のタイミングの違い
通常、静電塗装では塗布後に加熱乾燥を行います。一方、流動浸漬塗装では、事前に金属ワークを加熱(予熱)してから塗料に浸漬し、溶融させます。
IH誘導加熱への転換によるメリット
熱源を従来のガス炉からIH(高周波誘導加熱)に変更することで、以下の大きなメリットが生まれます。
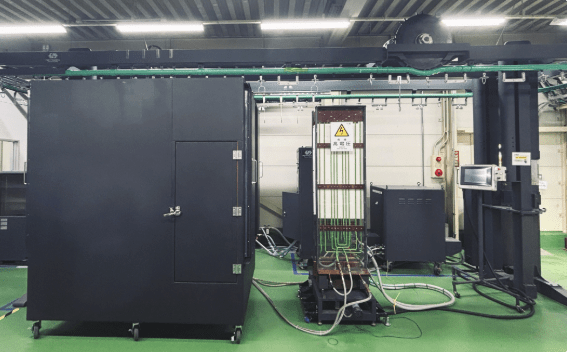
IH×ジェット加熱によるハイブリッド効果
さらなる品質向上とライン効率化のため、IHとジェット加熱装置を組み合わせたハイブリッド方式が効果的です。
STEP 1
IH
迅速な予熱・仮止め
→
STEP 2
ジェット加熱
高速熱風で加熱
→
RESULT
均一・短時間
溶融と硬化で品質向上
IHで迅速に予熱・仮止めを行った後に高速熱風を組み合わせることで、塗料の溶融と硬化が均一かつ短時間で進み、塗膜の品質向上を実現します。
さらに、塗装設備、IHシステム、ジェット加熱装置・均熱炉を一体型の生産ラインとして設計することで、操作の簡易化と生産効率の向上を図れます。
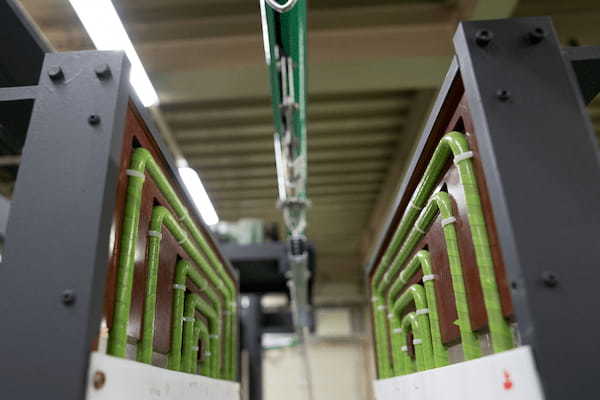
まとめ
IH粉体塗装システムは、静電塗装・流動浸漬塗装の双方において、加熱時間の短縮、品質向上、CO2削減を同時に達成するソリューションです。
自動車部品や家電製品から大型構造物まで、環境負荷を低減する次世代の塗装ラインを一緒に構築してみませんか。
ご興味のある方は、ぜひお問い合わせください。
記事No,568