
はじめに
自動車の電動化(EV化)や精密産業ロボットの普及、家電製品の静音化に伴い、ベアリング(軸受)に求められる「静粛性」のレベルは年々厳しさを増しています。エンジン音のないEVモーターにおいては、わずかな軸受の回転音や振動(NVH:Noise, Vibration, Harshness)が製品全体の静音性能を著しく損なうためです。
ベアリングの静音性を大きく左右するのが、転動体(ボール)が直接接触する「内輪・外輪の軌道溝(Raceway)」の表面品質です。
従来、この軌道溝の最終仕上げ(超仕上げ/スーパーフィニッシング)には、ビトリファイド砥石をはじめとする超仕上げ用といしが広く使われてきました。しかし、要求精度が高まるにつれ、といし加工の限界や品質ばらつきに起因するNVH不合格に頭を悩ませる生産技術担当者様が増えています。
本記事では、軸受の異音発生メカニズムを解説するとともに、超仕上げ工具を「といし」から「固定砥粒・精密研磨フィルム」へと移行することで期待できる技術的・経済的メリットについて詳しく解説します。
目次
1. なぜベアリングの「音」が発生するのか?
ベアリングの回転時に発生する異音や振動は、軌道溝表面に存在するミクロな表面欠陥が引き起こします。主な要因は以下の3点に集約されます。
2. 従来の「といし超仕上げ」が抱える限界と現場の悩み
超仕上げといしは長年信頼されてきた加工法ですが、近年の超静音ニーズに対しては、以下のような構造的課題が生じています。
3. 「研磨フィルム」への移行がもたらす4つの技術的メリット
これらの課題に対し、ポリエステルフィルム基材に均一な砥粒を接着させた「マイポックスの研磨フィルム」を導入することで、加工プロセスに大きな変革をもたらすことができます。
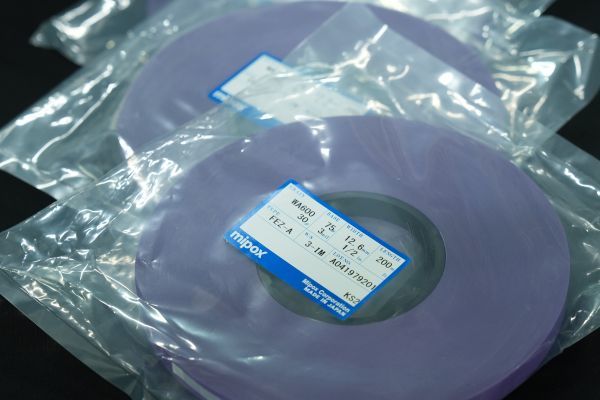
まずは、加工メカニズムの違いを比較します。
➔ 定期ドレスが必要
➔ 砥粒脱落リスク
➔ ドレス不要
➔ 品質が安定しやすい
3-1. 常に新しい砥粒面による高い品質再現性
研磨フィルム方式では、ロール状のフィルムを一定速度で連続供給しながらワークに接触させます。ワークには常に未使用の砥粒面が送り出されるため、といしのような加工面の経時変化が起こりにくく、ロットを通じて安定した面粗さを得やすくなります。
3-2. 均一塗布技術による低Rpk表面の形成
マイポックスのコーティング技術(静電塗布方式)では、粒径をミクロン単位で管理した砥粒を均一に塗布しています。そのため、油膜を切り裂く突出した山部(Rpk)を低減し、油膜を保持しやすいプラトー状の表面を形成します。

3-3. 平坦ポリエステル基材による「うねり抑制」と幾何形状の維持
高い厚み精度を持つポリエステルフィルムと、適度な硬度を持つシュー(押し当て部材)を組み合わせ、シュー形状と加工条件を最適化します。これにより、軌道溝の形状(溝曲率・真円度)を保ちながら、微細な粗さとうねり成分の低減を図ります。
3-4. 強固なバインダーによる砥粒脱落の抑制
強靭な樹脂バインダーで砥粒を基材に固定しているため、加工中に砥粒の脱落が起きにくく、脱落砥粒の噛み込みに起因するランダムスクラッチの発生リスクを大きく低減できます。
4. といしと研磨フィルムの比較(一般的な傾向)
両者の違いを、評価項目ごとに整理しました。
※加工条件・ワークにより効果は異なります。
5. 研磨フィルムへの切り替えで期待できる改善:EV駆動モーター用ベアリングの場合
ここでは、軸受鋼(SUJ2等)を用いたEV主駆動モーター用ベアリングの製造ラインを想定し、軌道溝の超仕上げ工程を「といし加工」から「マイポックスの研磨フィルム」へ切り替えた場合に期待できる改善の方向性をご紹介します。
フィルムへ切り替えることで、以下の改善が期待できます。
※上記は一般的な想定にもとづく改善の方向性であり、効果を保証するものではありません。実際の効果はワーク材質・前加工の状態・加工条件などにより異なります。
まとめ
ベアリングの静音化・NVH低減というハイレベルな課題を克服するためには、加工条件の見直しだけでなく、「研磨ツールそのものを固定砥粒フィルムへ切り替える」というアプローチが有効な解決策の一つとなります。
研磨フィルムの導入は、製品品質の向上(NVH特性の改善)にとどまらず、ドレス工数の削減、加工データの標準化、ひいてはライン自動化の推進など、生産現場全体に大きなコストメリットをもたらします。
マイポックスでは、お客様が使用されているワーク材(SUJ2、SUS440C、セラミック等)や目標粗さ(Ra/Rz/Rpk)に応じて、最適なフィルム砥粒・粒径・基材の選定ならびに実機でのテスト研磨(サンプル試作評価)を承っております。まずはお気軽にマイポックス営業担当、または下記お問合せフォームよりご相談ください。
記事No,572