
接合面そのものが研磨面になる
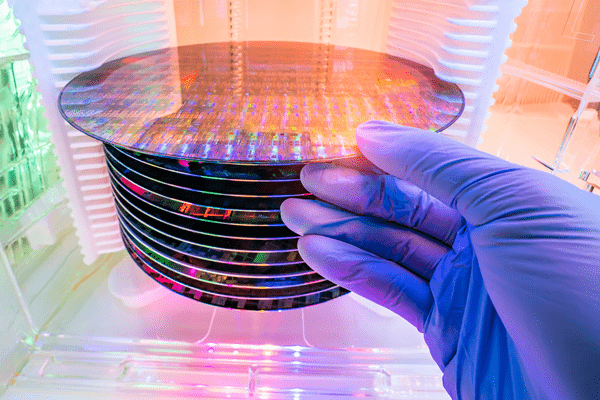
AI向けの半導体では、チップを横に並べるだけでなく、縦に積み重ねて配線距離を縮める3次元実装が当たり前になりつつあります。その中で注目されているのがハイブリッドボンディングです。従来ははんだのマイクロバンプでチップ同士をつないでいましたが、ハイブリッドボンディングでは銅(Cu)の電極パッドとその周囲の絶縁膜(SiO2やSiCNなど)を、はんだを挟まずに直接貼り合わせます。バンプがない分、接続の間隔(ピッチ)を大きく詰められるのが利点です。
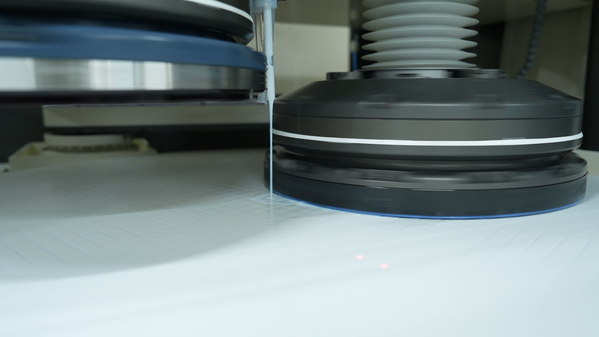
私がこの技術を研磨の立場から重要だと考える理由は一つです。CMP(化学機械研磨)で仕上げた面が、そのまま接合界面になるという点です。従来の銅配線やTSV(シリコン貫通電極)のCMPは、余分な銅を除いて次の工程のために平坦にするのが主な役割でした。ハイブリッドボンディングでは研磨面の形状、清浄度、化学状態がそのまま接合の歩留まりと信頼性を決めます。研磨が「前工程の後始末」ではなく「接合品質をつくる工程」になったわけです。
もっとも、接合の出来が接合前の面で決まるという構図は、ハイブリッドボンディングで初めて現れたものではありません。パワー半導体では以前から、熱膨張が銅よりはるかに小さく半導体材料に近いモリブデンが、素子の熱を逃がす放熱板(ヒートシンク)として使われてきました。パワーデバイスの組立では、接合層のボイドを減らすために真空中ではんだ付けする方法も使われています。そこでは放熱板の平面度や反りが、接合層の厚みのばらつきやボイドの出方に影響します。ボイドは熱の通り道をふさぎ、放熱性能と信頼性を落とします。求められる精度の水準は大きく違いますが、「貼る前の面が接合の出来を決める」という原理は同じです。ハイブリッドボンディングは、その原理をナノメートルの世界まで突き詰めた技術だと言えます。
マイポックスでは、ハイブリッドボンディングを含む接合の受託サービスも行っています。
なぜ「数ナノメートル」の世界なのか
貼り合わせの仕組みを簡単に整理しておきます。
つまり銅パッドは絶縁膜よりわずかに低い必要があります。凹みすぎると熱処理をしても届かず、すき間(ボイド)が残ります。逆に銅が出っ張っていると、絶縁膜同士が密着できなくなります。
2026年に公開されたハイブリッドボンディング向けCMPの総説では、銅の凹み(ディッシング)はパッド寸法やピッチによるとしながらも、高い接合歩留まりを得るにはおおむね数nm(3〜5nm程度)以下に抑える必要があると整理されています。微細ピッチの銅パッドで3nm未満のディッシングを実証した報告もあります。一方、TSV向けCMPでは、数十nm以上のディッシングでも直接の問題にはなりにくいとされてきました。同じ銅のCMPでも、求められる水準が大きく異なるということです。表面粗さについても、サブナノメートルの水準が求められます。
もう一つ、現場感覚で重要なのは異物です。1μm以下の粒子が一つ挟まるだけで、粒子径の何倍もの範囲にすき間ができ、複数のパッドにまたがることがあります。研磨後に砥粒や研磨くずを残さない洗浄まで含めて、清浄度の管理が研磨条件と同じくらい効いてきます。
ディッシングだけではない欠陥
私が研磨条件の議論で気をつけているのは、ディッシングの平均値だけを見て安心しないことです。銅はナノインデンテーション硬さで見ても絶縁膜よりかなり柔らかく、研磨されやすい材料です。さらに、銅パッド周囲の絶縁膜の縁が傾斜状に削られる「オキサイドロールオフ」も問題になります。平均のディッシングが小さくても、パッドの縁では実質的な段差が大きくなることがあるのです。
また、ディッシングの出方はパッドの寸法や間隔によっても変わります。測定点の平均値ではなく、パターンごとの分布で見る必要があります。
こうした欠陥を抑えるには、次の4点を一体で最適化する必要があります。
砥粒単体の性能だけで解決する話ではありません。
HBMへの採用時期が後ろにずれたことの意味
市場の動きにも触れておきます。ロジック分野では、ハイブリッドボンディングはすでに量産に使われています。TSMCは3次元積層技術SoICのロードマップで6μm水準の接合ピッチを示し、さらに微細化する計画を明らかにしています。AMDの3D V-Cacheもこの技術を量産で使ってきた代表例です。
一方、AI用の高帯域メモリ(HBM)では予想と違う動きがありました。JEDECのHBM4規格でパッケージ高さの上限が従来の720μmから775μmに緩和され、16層品もマイクロバンプで組み立てられる余地が生まれました。その結果、HBMでのハイブリッドボンディング本格採用は次世代以降に後ろ倒しになるとの見方が業界紙で広がっています。
私はこれを「需要が消えた」とは見ていません。積層数が増え、ピッチが詰まれば、いずれマイクロバンプでは収まらなくなります。むしろ量産採用までに数年の猶予ができたことで、CMPと洗浄の工程を作り込む時間が与えられたと受け止めています。
研磨材メーカーとして何を見るか
研磨材や研磨フィルムを扱う立場から見ると、ハイブリッドボンディングは「より細かい砥粒を使えばよい」という単純な話ではありません。異種材料が混在する面を、材料ごとの研磨レート差まで制御して仕上げる技術です。砥粒の粒度分布の裾にある粗大粒子、スラリー中の凝集、パッド表面の状態、研磨後に残る砥粒そのものが、すべて接合欠陥の候補になります。
私たちが日頃から重視している微粉の管理、分散性、分級精度といった地味な品質管理が、ここでは直接歩留まりの数字に表れます。数nmの段差を議論する世界では、評価する側の測定技術も問われます。
まとめ
ハイブリッドボンディングでは、CMPで仕上げた面がそのまま接合界面になります。研磨は仕上げではなく、次の工程の品質をつくる工程です。ハイブリッドボンディングは、その考え方が分かりやすく試される分野だと考えています。
記事No,594