
人工関節や歯科インプラントのように、人の体の中で長く働く部材にも研磨が欠かせません。ただし求められる表面粗さは、用途によって正反対です。本記事では、医療用研磨に求められる「機能に合った面」について、人工関節の鏡面研磨と歯科インプラントの粗面化を対比しながら、研磨材メーカーの立場から整理します。
目次
医療用研磨とは:体内に入る研磨面という特殊な世界
医療用研磨とは、人工関節や歯科インプラント、手術器具など医療機器の部材表面を、その用途に求められる状態に仕上げる加工のことです。
研磨の仕事をしていると、半導体や光学部品のように「装置の中で使われる面」を相手にすることが大半です。その中で、私がずっと特殊だと感じてきたのが医療分野、とりわけ人工関節と歯科の領域です。ここで磨かれた面は人の体の中に入り、10年、20年という単位で働き続けます。不良が出たときに困るのは歩留まりではなく、患者さんの生活です。
そのため、この分野で研磨面に求められるものは「きれいに見えること」ではなく、「体の中で求められる機能を果たし続けること」に集約されます。そして興味深いことに、その答えは用途によって正反対になります。人工関節では徹底した鏡面が求められ、歯科インプラントの本体では逆に粗い面が求められるのです。今回はこの対比を軸に、医療用研磨の考え方を研磨材の立場から整理してみたいと思います。
人工関節の鏡面研磨:表面粗さの基準が寿命を決める
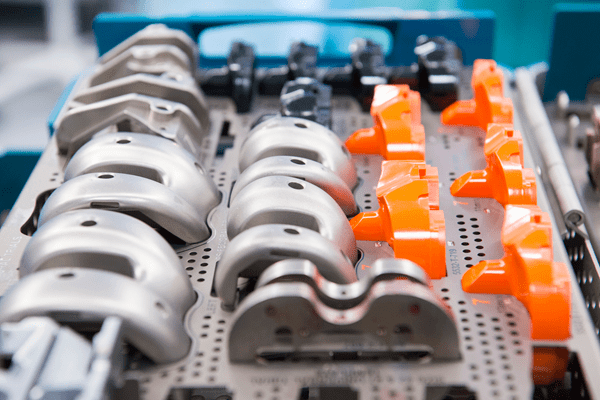
まず人工関節から見ていきます。人工股関節では、大腿骨側に取り付ける球状の骨頭と、骨盤側のカップが擦れ合いながら動きます。骨頭には金属やセラミックスが、カップの内面には超高分子量ポリエチレンなどの樹脂が使われるのが一般的な組み合わせです。
この摺動面の粗さは国際規格でも定められています。ISO 7206-2:2011では、骨頭側の摺動面について金属製でRa 0.05μm以下、セラミックス製でRa 0.02μm以下という上限が示されている一方、樹脂製カップの内面はRa 2μm以下です。硬い側の面に、桁違いに厳しい平滑さが求められているわけです。硬い面に残ったわずかな凸部や傷は、柔らかい樹脂に対してやすりのように働きます。擦れ合う二つの面のうち、硬い方の仕上げが摩耗を大きく左右するという考え方は、研磨に携わる立場から見ても非常に理にかなっています。
では、なぜ摩耗がそれほど問題になるのでしょうか。人工関節が長期的に機能しなくなる代表的な原因の一つが、インプラント周囲の骨が溶ける「骨溶解」と、それに続く「無菌性のゆるみ」です。
この「深い傷を一本も残さない」という要求は、どの砥粒で磨くかという選択に直結します。
深い傷を避ける砥粒選び:多結晶ダイヤモンドが選ばれる理由
医療用の硬質部材の仕上げでは、私の実感として、今も多結晶ダイヤモンドのスラリーが多く使われています。多結晶ダイヤモンドは、黒鉛に爆薬の衝撃波を加えて合成する方法で知られ、微細な結晶が集まった構造を持っています。
私が現場で見てきた限り、多結晶ダイヤモンドは使われる中で少しずつ微小に砕けながら新しい切れ刃を出し続けるため、深い傷を残しにくい印象があります。金属とセラミックスの両方を相手にし、しかも深い傷を嫌う医療部材の研磨では、この性質が大きな安心材料になります。
歯科インプラントの表面粗さ:あえて粗く仕上げる理由
ここまで鏡面の話をしてきましたが、同じ体内に入る部材でも、歯科インプラントでは考え方が逆になります。顎の骨に埋め込むチタン製の本体は、骨としっかり結合させることが目的です。そのため、ブラストと酸処理などで意図的に粗い面に仕上げられます。歯科インプラントの研究では、表面粗さをSaで4段階に分ける分類(Albrektsson & Wennerberg, 2004)がよく用いられ、Sa 1.0〜2.0μmの「中程度の粗さ」の面が、より滑らかな面や粗すぎる面に比べて強い骨の反応を示したと報告されています。
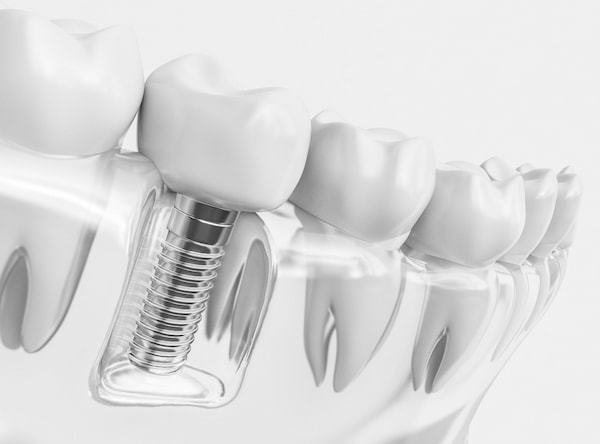
鏡面が正解の人工関節と、粗さが正解のインプラント本体。研磨の本質は「とにかく光らせること」ではなく、「その面が担う機能に合った状態をつくること」にあると、改めて感じさせられる対比です。
歯科は、素材そのものへのこだわりが強い分野でもあります。私にも、歯科用途で天然ダイヤモンドを使いたいという依頼を受けた経験があります。工業用途では合成ダイヤモンドが当たり前になった今でも、用途によってはこうした要望が根強く残っていることを実感した出来事でした。
医療用研磨の業界構造と、日本の研磨が果たせる役割
最後に業界全体に目を向けると、人工関節の世界市場では、ストライカー、ジンマー・バイオメット、デピューシンセスといった米国企業が上位を占めています。日本にも人工関節を手がける企業はありますが、国内では外資系メーカーの製品が広く使われているのが実情で、経済産業省の資料(医療機器産業ビジョン研究会 事務局資料、2023年5月)でも治療機器分野の国際競争力の弱さが指摘されています。
それでも、完成品のシェアだけがこの分野への関わり方ではありません。体の中で長く働く面をどうつくるかという研磨の技術や、それを支える研磨材の品質は、日本のものづくりが貢献できる領域だと私は考えています。機能に合った面を、深い傷なく、安定してつくり続けること。それが医療を足元から支える研磨の役割です。
まとめ
医療用研磨では、人工関節には深い傷のない鏡面が、歯科インプラントには骨と結合しやすい適度な表面粗さが求められます。研磨の本質は「光らせること」ではなく、その面が担う機能に合った状態をつくることです。マイポックスでは、分級と分散を管理した研磨材で、医療部材のような高い信頼性が求められる研磨を支えています。研磨材選びでお困りの際は、ぜひご相談ください。